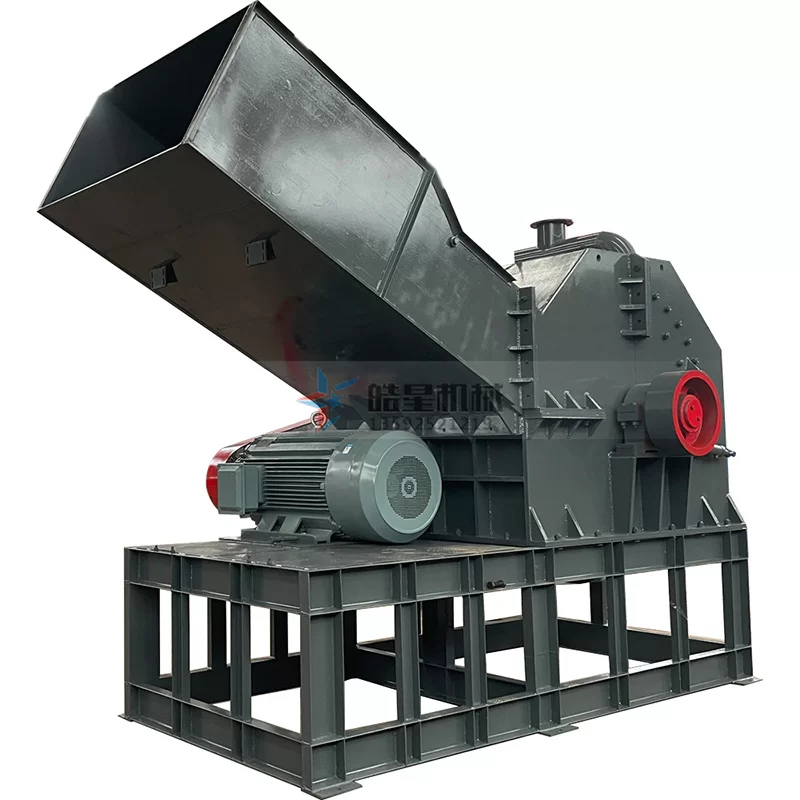
Низкая производительность и слабое отделение железа часто связаны с отсутствием оптимизации. Выпуск может снизиться на 30%–50%, а потери железа свыше 8% способны вдвое уменьшить прибыль. Анализ более 60 линий показал, что износ ножей, несоответствие скорости и момента, а также конструкция магнитной сепарации определяют 90% выхода железа.
1. Чрезмерный износ ножей: слабый захват и разрыв
Острота и зазор определяют раскрытие корпусов толщиной 2–6 мм. При износе свыше 15%, например уменьшении ножа 65Mn с 50 до менее 42 мм, или радиусе вершины более R5 мм материал плохо захватывается. Возникает повторное дробление, а железо остается соединенным с медью и алюминием. Извлечение может упасть с 92% до менее 60%.
Рекомендуемые меры:
Проверять износ каждые 200–300 часов.
Заменять ножи при износе 15%.
Устанавливать зазор между подвижными и неподвижными ножами 0,3–0,8 мм.
Эти меры увеличивают выпуск на 20%–25% и повышают извлечение железа выше 85%.
2. Несоответствие скорости ротора и момента: переизмельчение
Для корпусов толщиной 2–6 мм оптимальная скорость ротора составляет 280–350 об/мин, а скорость концов инструмента 18–22 м/с.
Ниже 220 об/мин железо вытягивается вместо разрушения, забивает сито и снижает выпуск.
Выше 380 об/мин железо переизмельчается до частиц менее 10 мм. Их магнитная проницаемость снижается примерно на 40%, что затрудняет последующее извлечение.
Решение: частотное регулирование в диапазоне 280–350 об/мин и привод с контролем крутящего момента.
3. Неправильная магнитная сепарация: потеря мелкого железа
Даже при чистом продукте неправильная сепарация теряет 15% и более железа, особенно фракцию 0,5–3 мм. Две типичные ошибки:
Напряженность поля ниже 1.200 гаусс.
Скорость ленты выше 2,0 м/с, из-за чего мелкое железо уходит в хвосты до притяжения.
Проверенное решение: трехступенчатая магнитная сепарация:
Этап Оборудование Интенсивность или назначение Параметр
1-й Постоянный магнитный барабан 1.800 гаусс, предварительное отделение Удаление крупного железа
2-й Импульсный магнитный сепаратор 2.500 гаусс, очистка Улавливание слабомагнитной мелочи
3-й Вихретоковый сепаратор Извлечение цветных металлов Обеспечение чистоты железной фракции
Скорость ленты следует держать 1,2–1,5 м/с, слой ниже 50 мм. Тогда извлечение достигает 97%, а производительность возвращается к 90%–110% проектной.
Вывод: создать замкнутую систему оптимизации
Для устойчивого выпуска и извлечения выше 95% нужна регулярная настройка:
Проверять ножи каждые 200–300 часов и менять при износе 15%.
Динамически регулировать скорость и момент по толщине сырья, используя ПЧ и диапазон 280–350 об/мин.
Калибровать трехступенчатую сепарацию каждые 500 часов, проверяя скорость ленты, поле и слой.
При правильном управлении извлечение увеличивается более чем на 35%, снижаются энергозатраты на повторное дробление и получается железо чистотой выше 97%.
Для индивидуальных рекомендаций укажите диаметр ротора, мощность двигателя и размер подачи; техническая команда подготовит отчет по оптимизации.