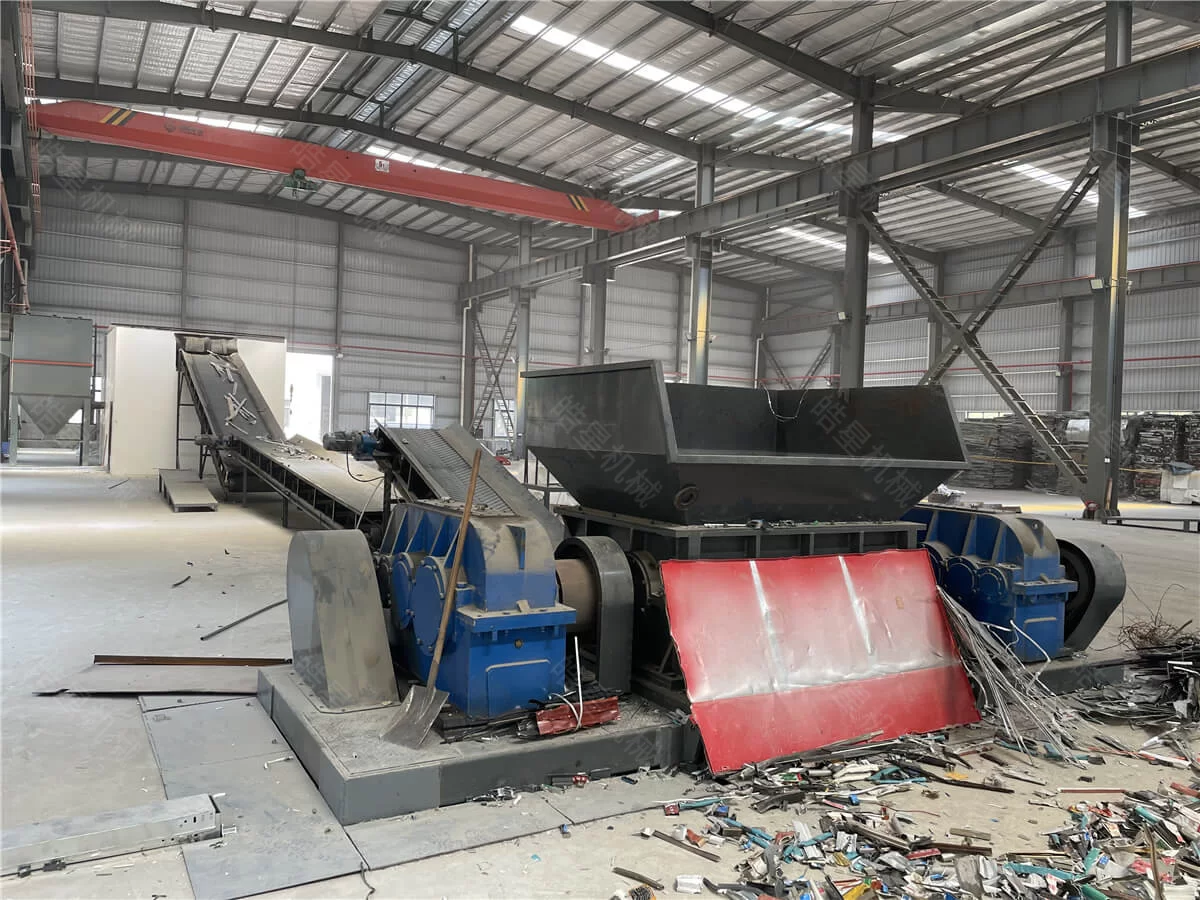
Заклинивание шредеров стального лома снижает эффективность и нарушает стабильность системы. Предотвращение и устранение проблемы следует рассматривать по пяти направлениям:
1. Предварительная подготовка лома:
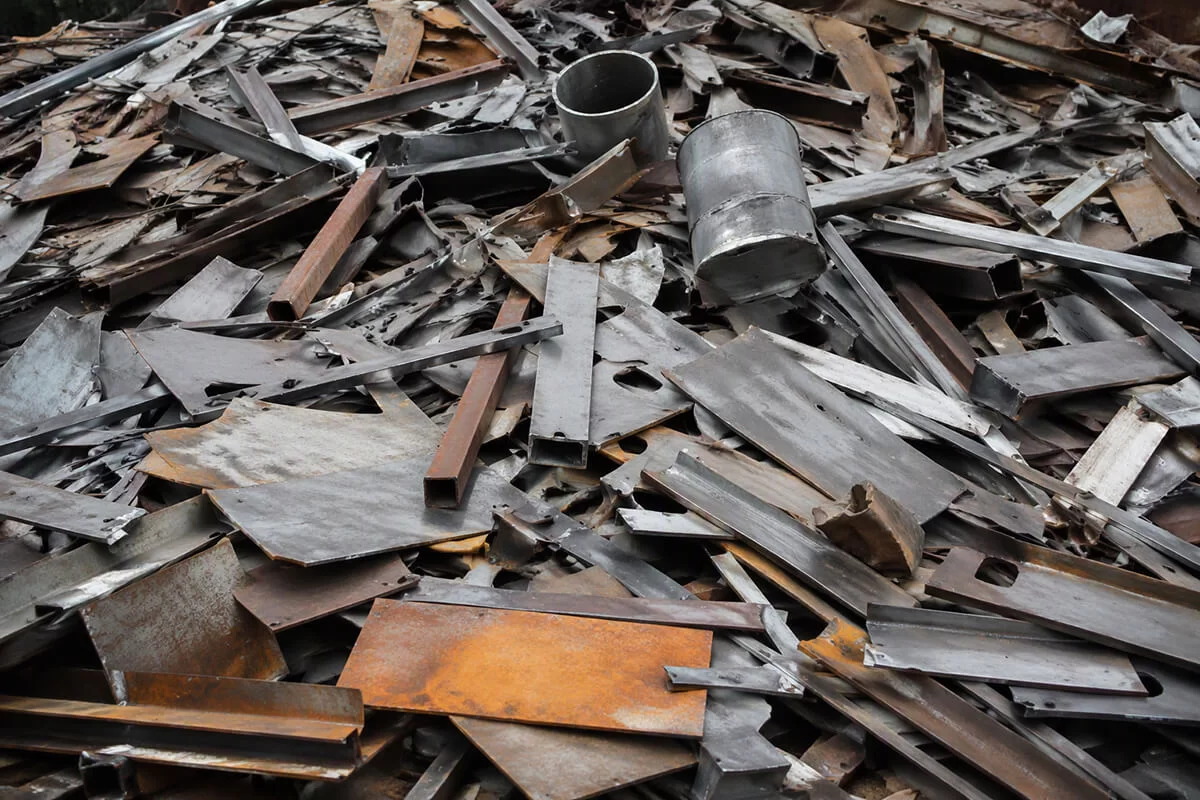
До подачи лом необходимо сортировать с помощью магнитной сепарации, ручной проверки и грохочения, удаляя крупные чугунные детали и неметаллические отходы, непригодные для обработки. Слишком длинный или крупный материал следует разрезать или подготовить под пределы загрузки.
2. Оптимизация конструкции оборудования:
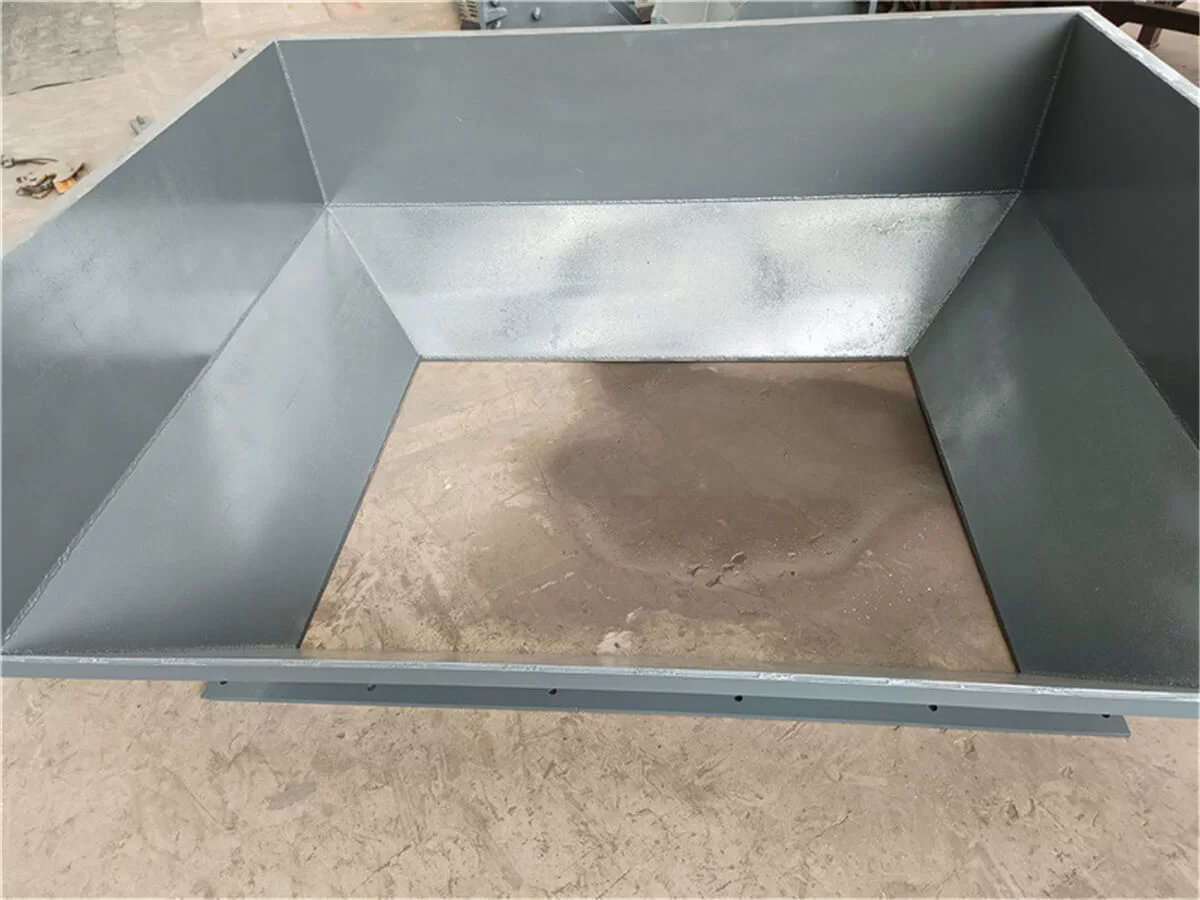
Меры включают увеличение загрузочного отверстия для нестандартных форм, оптимизацию молотков и ротора для улучшения потока, применение высокомоментных низкоскоростных конфигураций и автоматического или ручного реверса для удаления препятствий.
3. Техническое обслуживание и эксплуатация:
Изношенные молотки необходимо регулярно проверять и своевременно заменять. Подшипники и элементы привода следует поддерживать чистыми и смазанными. Рекомендуется равномерная конвейерная подача вместо порционной загрузки.
4. Аварийные меры:
Шредер должен иметь аварийную остановку и доступные люки для ручной очистки. Гидравлические боковые двери ускоряют удаление материала и сокращают простой.
5. Поиск причин типичных заклиниваний:
• Загрязнение: наличие резины, древесины или слишком крупных металлических предметов;
• Неправильный зазор молотков: чрезмерный зазор снижает эффективность, недостаточный повышает вероятность заклинивания;
• Недостаточная мощность двигателя: доступного крутящего момента не хватает для эффективного разрушения под нагрузкой.
Комплекс этих мер уменьшает число заклиниваний и повышает производительность, надежность и срок службы. Окончательное решение должно учитывать модель шредера, производительность и фактическое сырье.