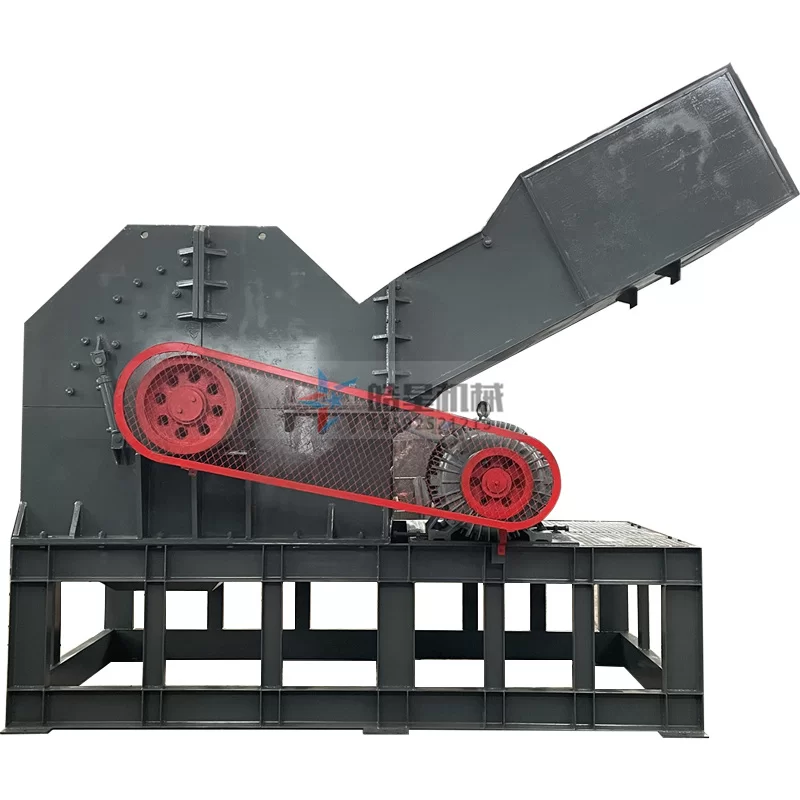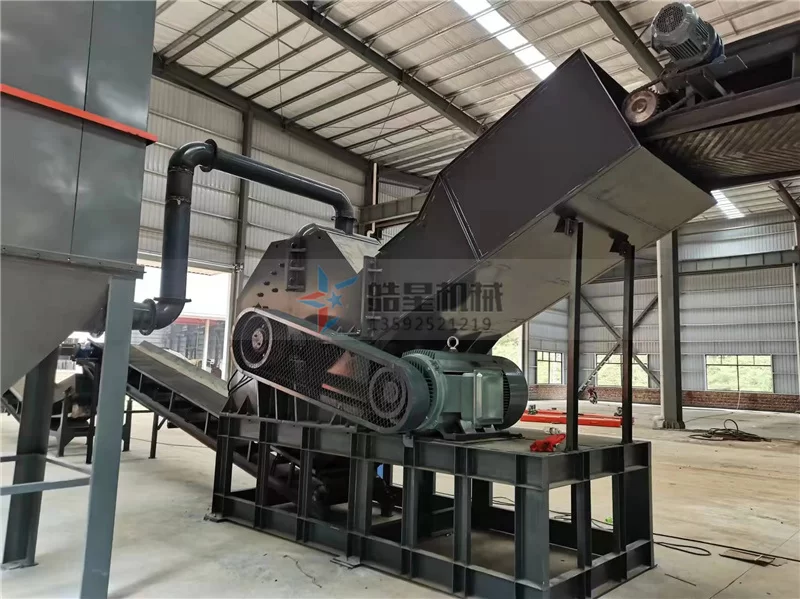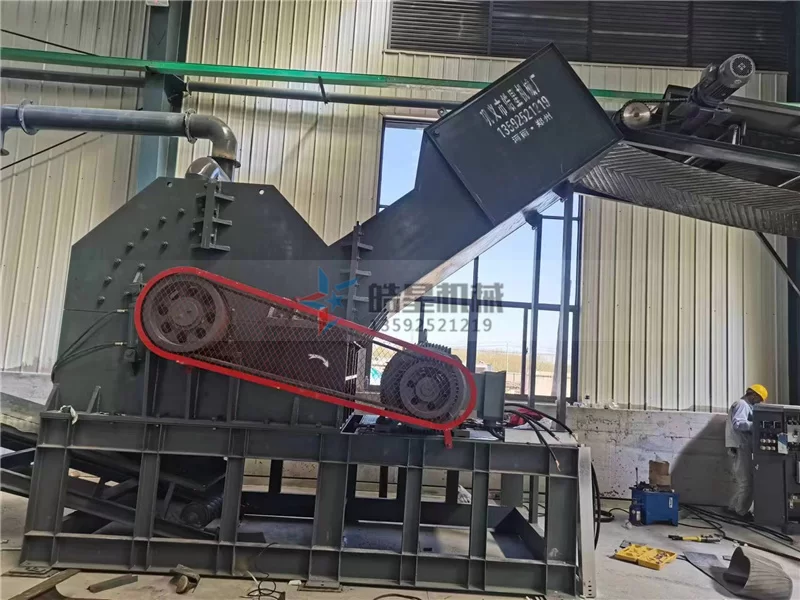
Многие заказчики покупают дробилку алюминиевого лома с номинальной производительностью 5 тонн в час, но фактически получают около 3 тонн, то есть разница достигает почти 40%. Что именно вызывает такую проблему? Техническая команда Haoxing Machinery проанализировала сотни производственных линий и выделила пять реальных факторов, помогающих найти узкое место.
1. Содержание примесей в сырье выше ожидаемого
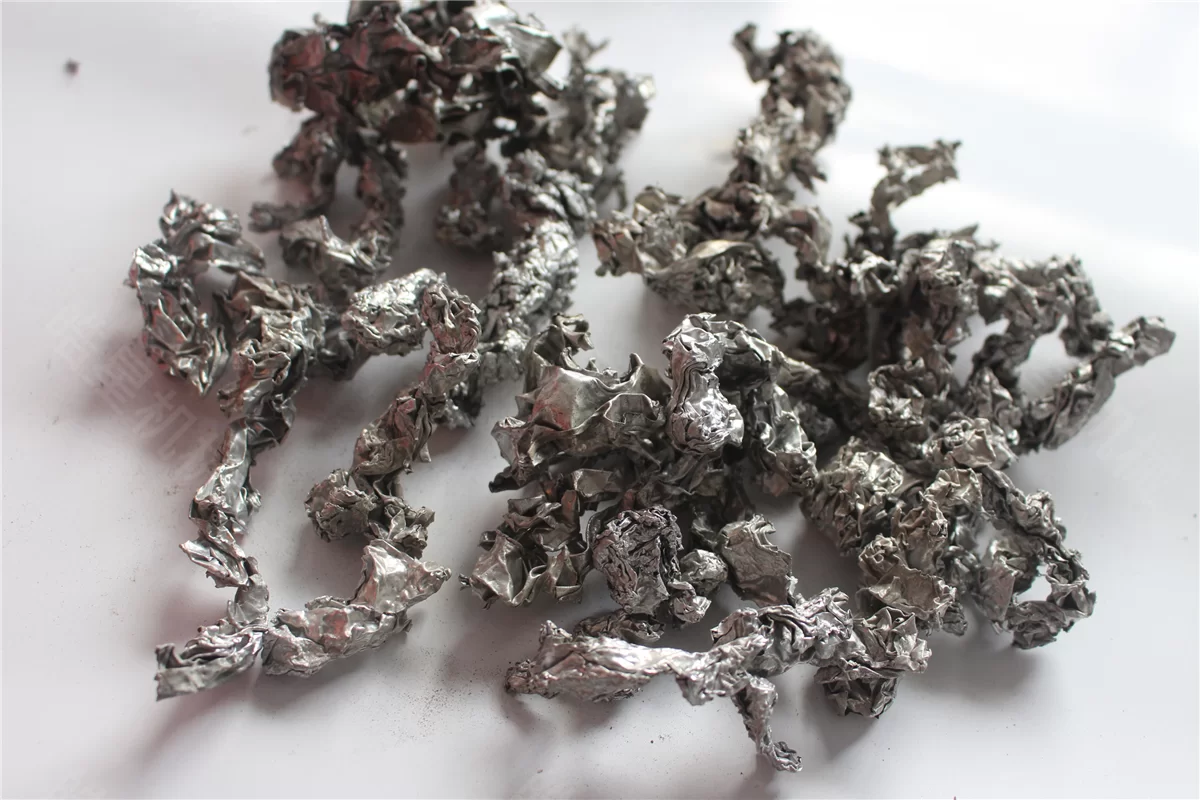
Алюминиевый лом часто содержит железо, пластик, резину и другие неалюминиевые материалы. Когда доля примесей превышает 8%, дробилка часто включает реверс или забивается, а эффективная производительность снижается на 30%–40%. Полевые испытания показывают, что каждые дополнительные 5% примесей уменьшают фактическую производительность примерно на 1,2 т/ч.
2. Неправильный выбор отверстий сита
Сито напрямую определяет размер продукта. Если требуется фракция ≤20 мм, но по ошибке установлено сито 10 мм, нагрузка тонкого дробления многократно возрастает, и выпуск может сократиться вдвое, до 2,5 т/ч. Размер отверстий следует выбирать по дальнейшему применению. Для получения алюминиевой фракции сито 12–15 мм обеспечивает баланс между производительностью и крупностью.

3. Чрезмерный износ молотков
Когда износ молотка превышает 15% первоначальной массы, например высокомарганцевый молоток уменьшается с 8 кг до менее 6,8 кг, линейная скорость удара падает, а материал многократно циркулирует в камере. В результате производительность снижается на 25%–35%. Haoxing Machinery рекомендует проверять молотки каждые 300 часов и заменять их сразу после достижения предельного износа.
4. Неравномерная подача или перегрузка
Прерывистая подача легко активирует защиту от перегрузки, вызывая частые остановки и перезапуски. При непрерывной равномерной подаче колебания тока двигателя должны оставаться в пределах ±10%. Замена ручной подачи вибропитателем обычно увеличивает выпуск более чем на 20%.
5. Недостаточная мощность двигателя и эффективность привода
Некоторое оборудование указывается по пиковой мощности, хотя фактическая непрерывная отдача ниже. Например, двигатель 55 кВт при длительной тяжелой нагрузке может выдавать только 75% номинального крутящего момента. Проскальзывание ремня или несоосность муфты дополнительно снижает эффективность передачи на 5%–10%. Рекомендуется измерить рабочий ток. Если он постоянно ниже 80% номинального, необходимо проверить привод или рассмотреть увеличение мощности двигателя.
Эти пять факторов охватывают сырье, сито, износ, подачу и мощность, то есть основные критические звенья. Haoxing Machinery предоставляет диагностику производительности на площадке и настройку параметров для подготовки индивидуального решения по модернизации.