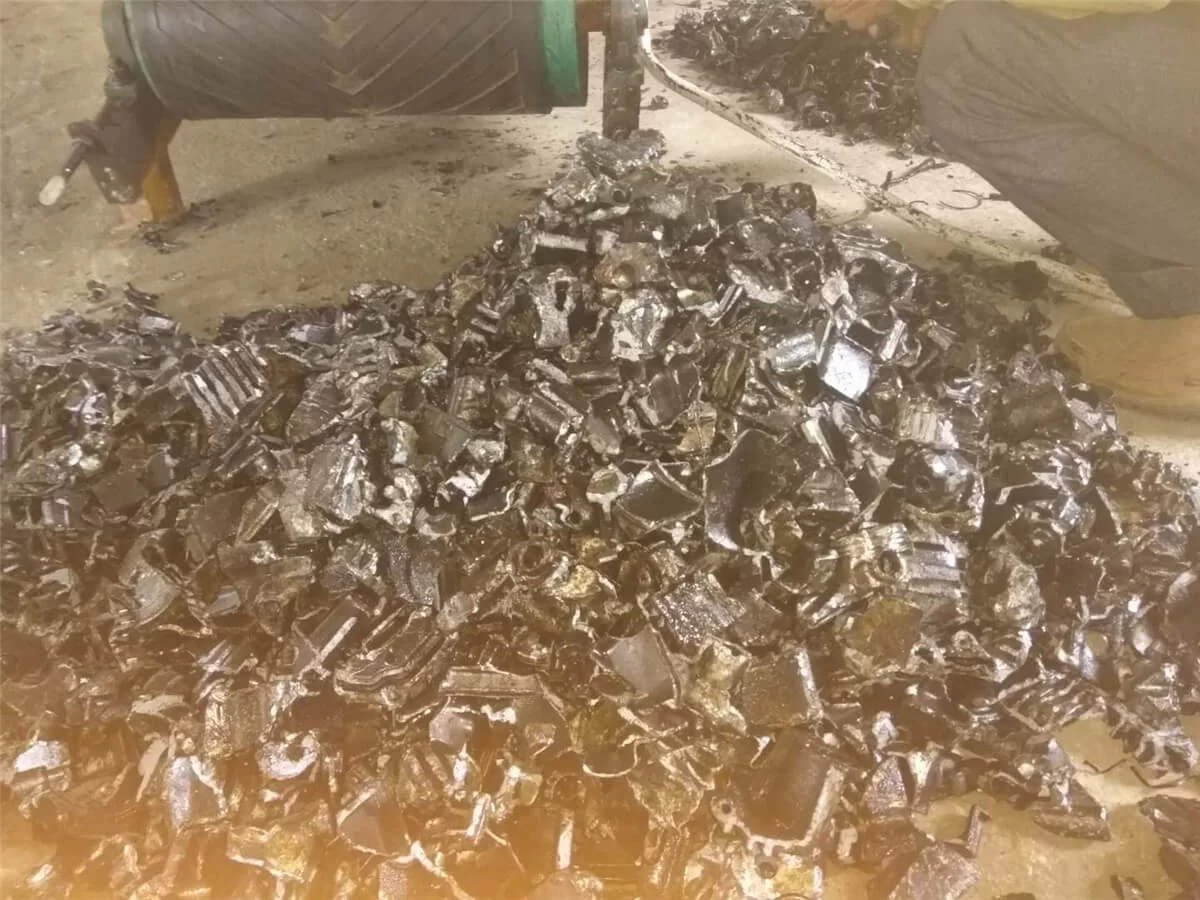
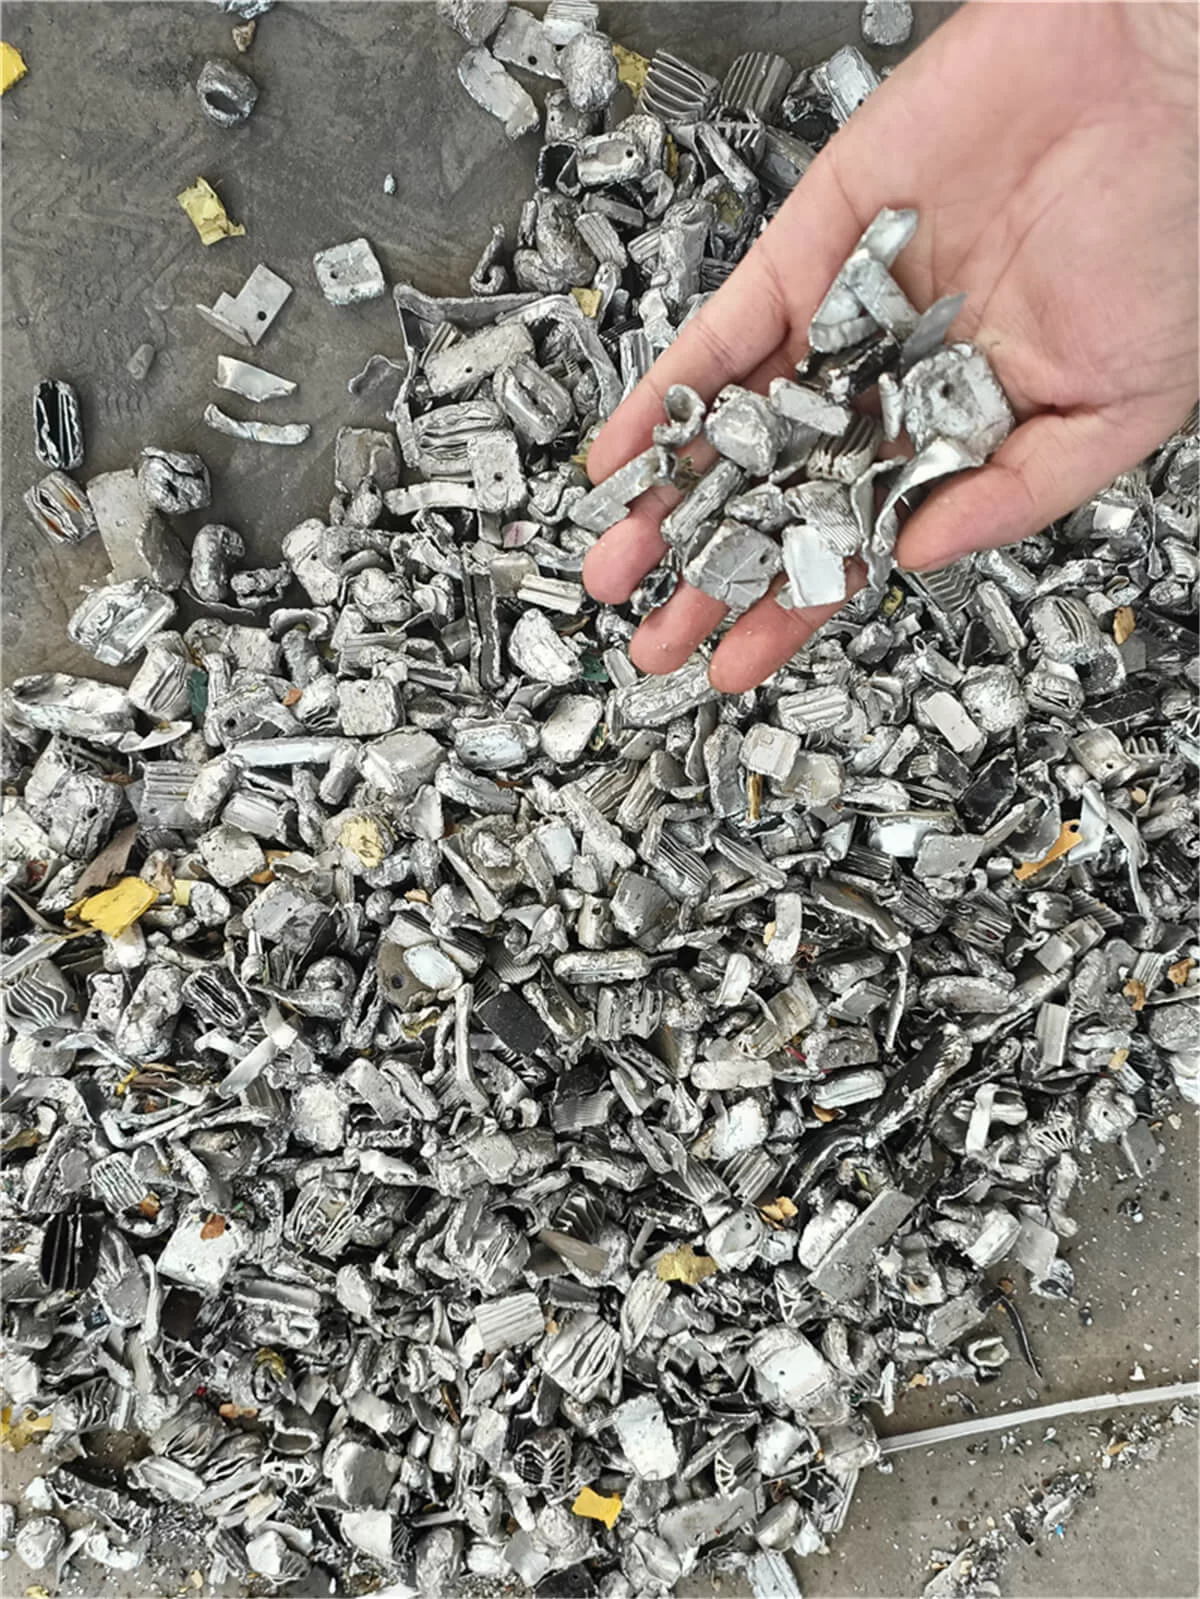
Aluminum Crankcase Crushing Test: Iron Inserts and Discharge Condition
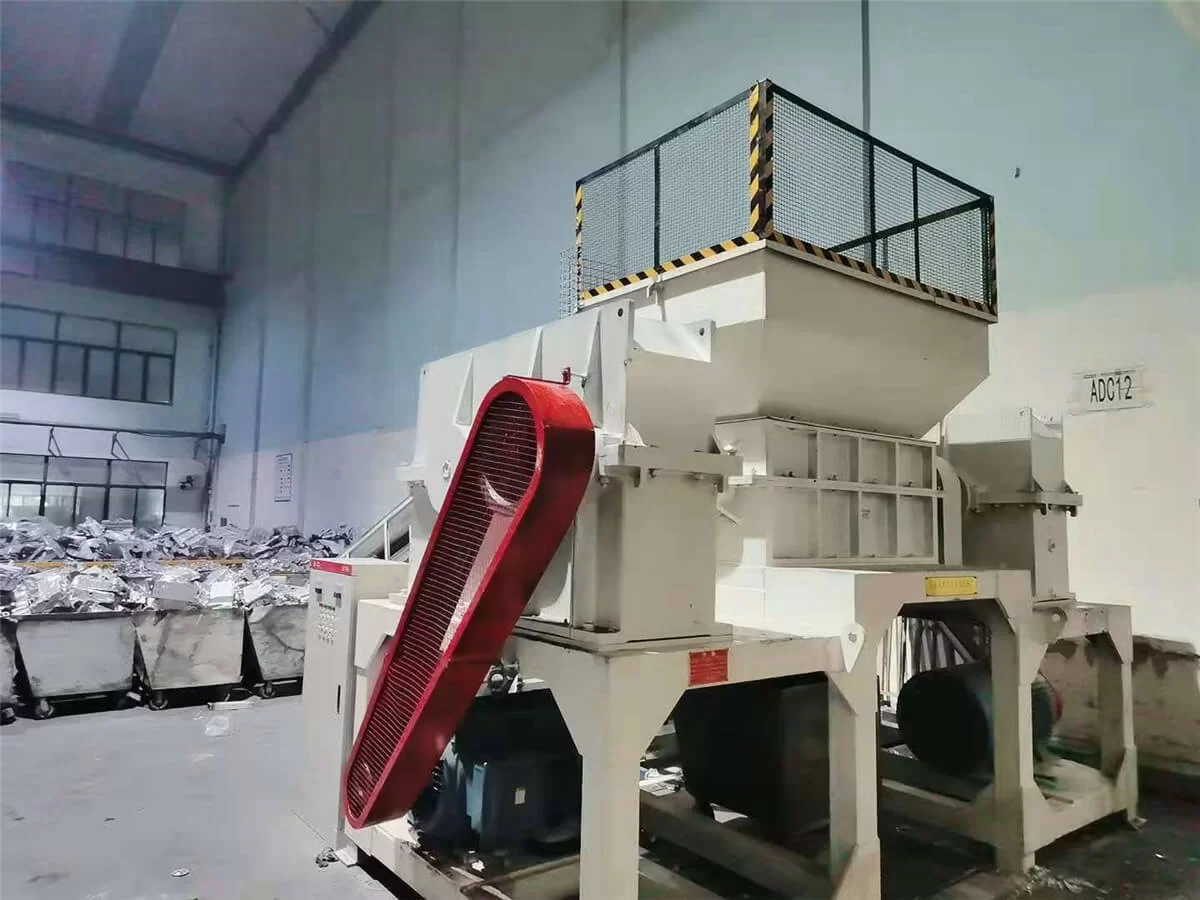
Feeding conveyor, HXPS-1600 aluminum crusher, discharge conveyor and electrical control cabinet, with magnetic separation used when the···
Подробнее→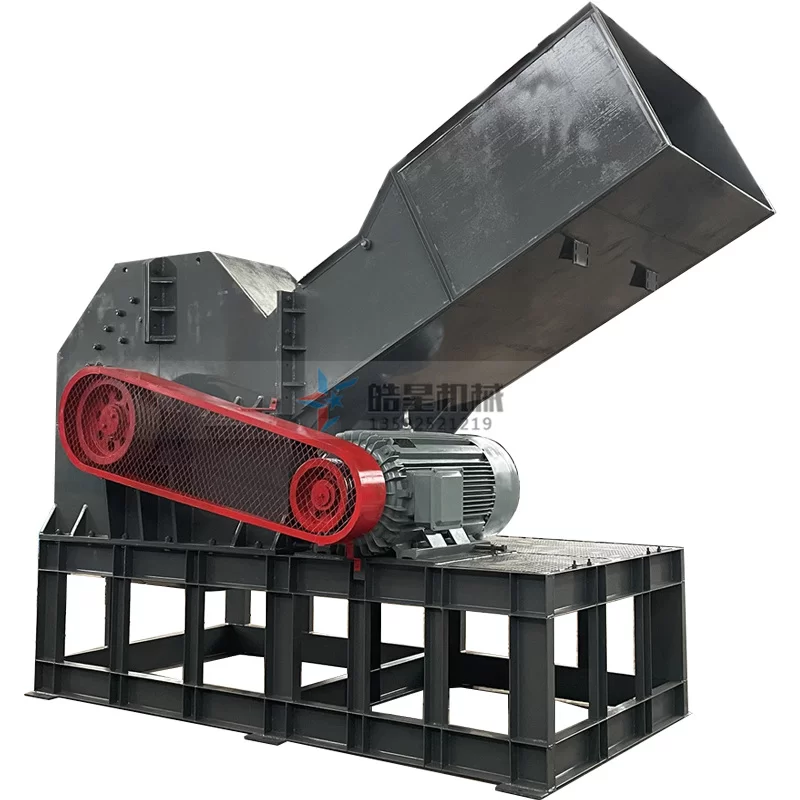
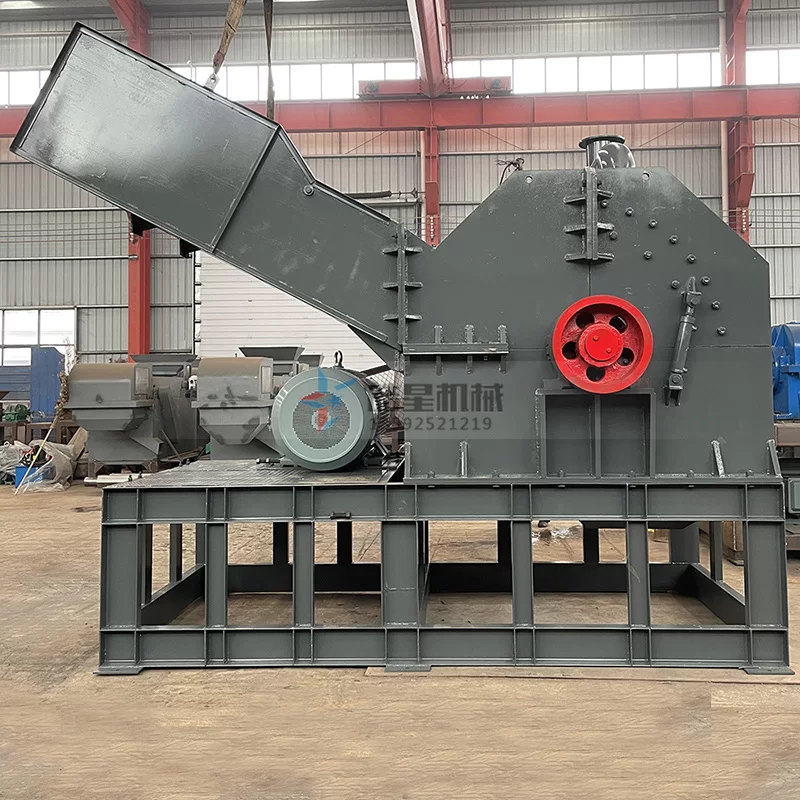
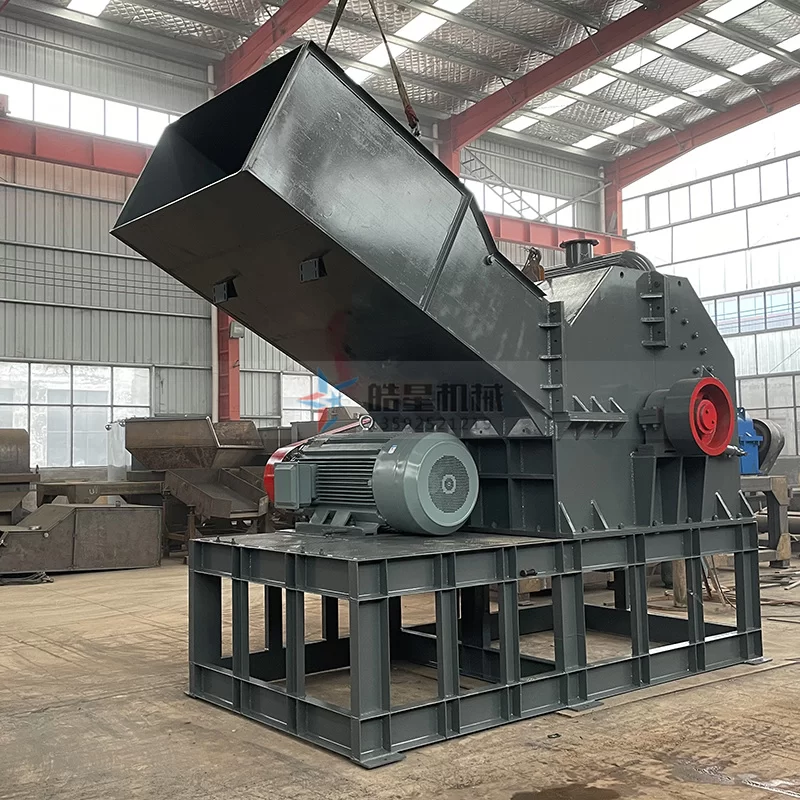
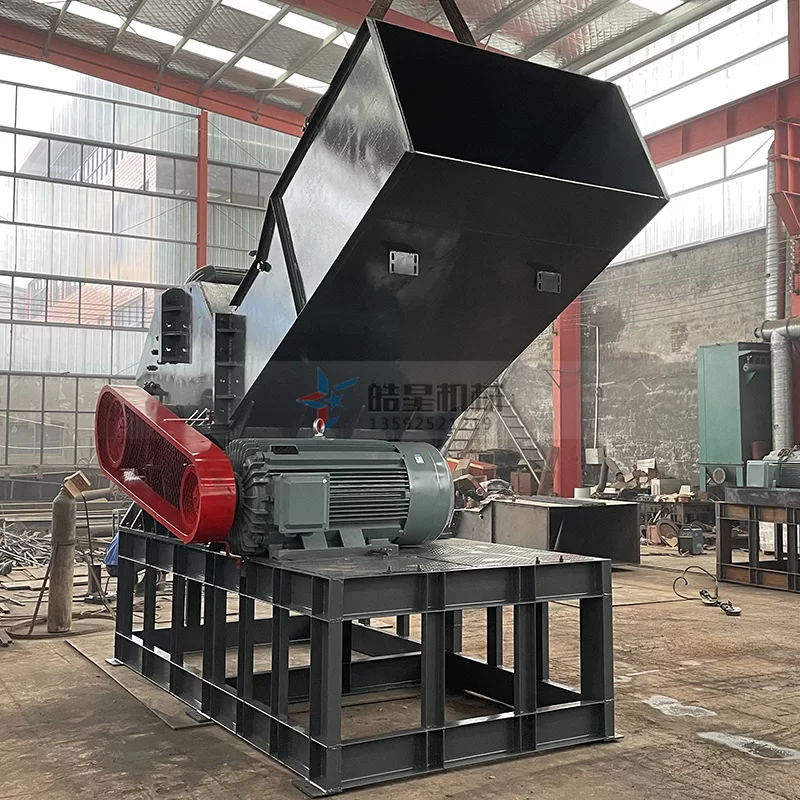
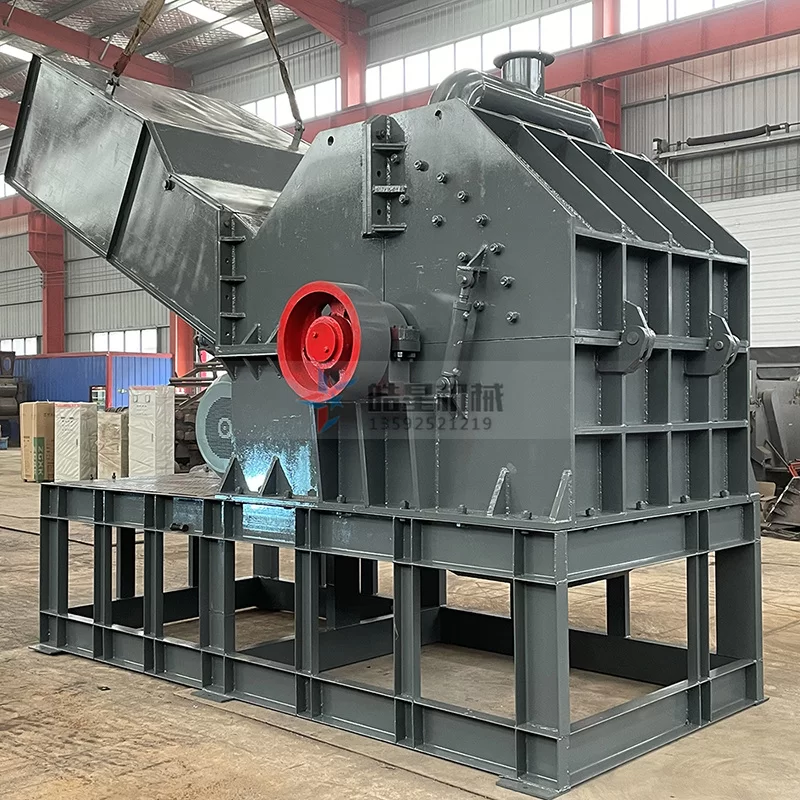
Подходящие материалы: Подготовленные детали из литого алюминия, разобранные литые корпуса, бракованные детали литья под давлением, обломки алюминиевых отливок и крупногабаритные литые алюминиевые детали в пределах допустимой подачи дробилки.
Основные технические данные для быстрой оценки.
На одной странице представлены описание, принцип работы, преимущества и технические характеристики.
Эта страница посвящена регулируемому потоку подготовленных деталей из литого алюминия, таких как корпуса, крышки и аналогичные компоненты с известными максимальными размерами и толщиной стенки. Она не относится к несортированному смешанному литейному лому.
Стабильная подача проще, когда размер и состав деталей находятся в заданном диапазоне. Валы, подшипники, болты и крупные стальные вставки следует определить до дробления. Требуемая последующая магнитная сепарация зависит от степени освобождения стали и алюминия.
Предоставьте фотографии, максимальную длину, толщину стенки, массу детали, долю стальных элементов, требуемую производительность и целевой размер. Эти условия определяют возможность прямого дробления или необходимость разборки и подготовки.
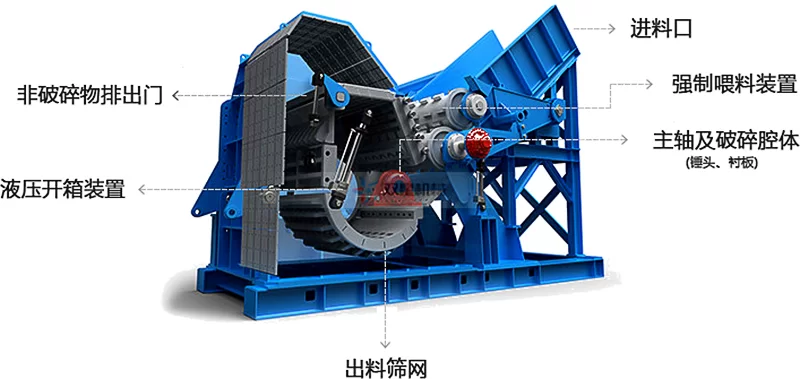
Дробилка деталей из литого алюминия представляет собой высокоскоростную молотковую машину для подготовленных компонентов, разобранных корпусов, бракованных деталей литья под давлением и сломанных отливок.
Машина использует высокоскоростной ротор, сменные молотки, износостойкую футеровку и нижнюю решетку для уменьшения жестких нестандартных деталей. Сито контролирует максимальный размер разгрузки для сбора, транспортирования, загрузки печи или последующего удаления черных металлов.
Машина предназначена для идентифицированных подготовленных деталей, а не для несортированного смешанного алюминиевого лома. Типичные материалы:
Сломанные детали из литого алюминия
Разобранные корпуса из литого алюминия
Бракованные детали алюминиевого литья под давлением
Литые компоненты машин
Полые корпуса из литого алюминия
Толстые обрезки алюминиевых отливок
Подготовленные литые детали со съемными стальными элементами
Пригодность зависит от максимальных размеров, толщины стенки, массы детали, внутренней конструкции и оставшихся железосодержащих компонентов. Модель следует выбирать по характерным данным, а не только по названию материала.
Детали необходимо проверить перед подачей. Остаточное масло, охлаждающую жидкость и другие свободные жидкости следует слить. Герметичные полости необходимо открыть или оценить отдельно.
Крупные стальные валы, шестерни, подшипники, инструменты и толстые конструкционные вставки следует удалить, когда это возможно. Малые винты, кронштейны и ограниченные вставки могут оставаться только в пределах размеров и количества, допустимых выбранной дробилкой.
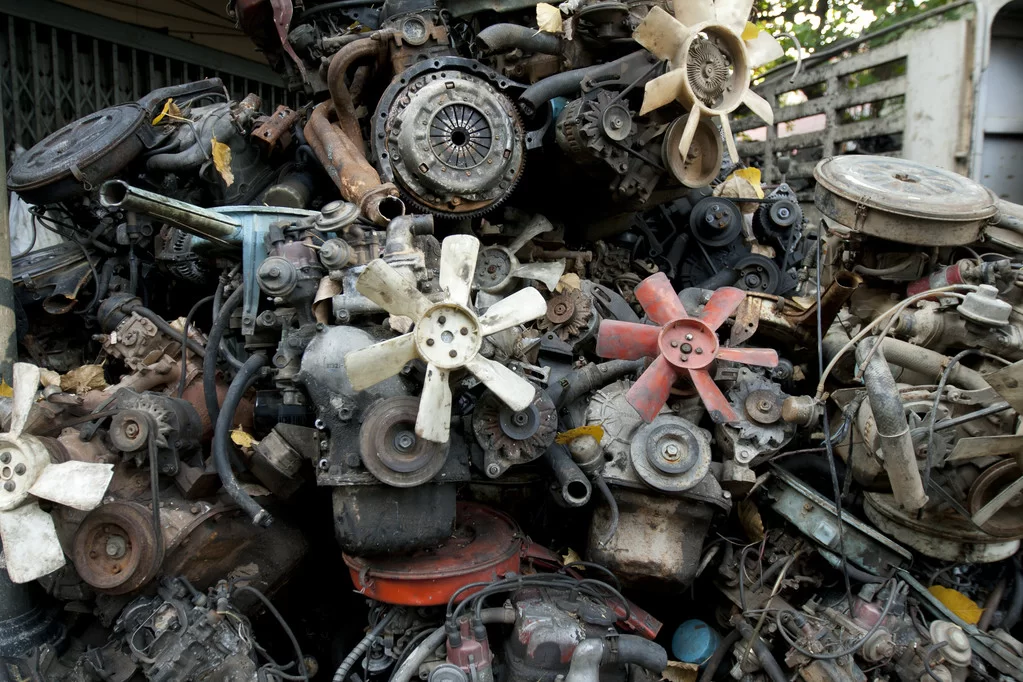
Целые двигатели и трансмиссии нельзя считать подготовленными деталями из литого алюминия. Эти узлы содержат крупные стальные валы, шестерни, подшипники, жидкости и другие компоненты, требующие разборки до дробления.
Высокоскоростной ротор приводит молотки, многократно ударяющие и разрушающие литой алюминий в камере. Жесткая структура уменьшается за счет удара, изгиба и сжатия между молотками, футеровкой и решеткой.
Материал остается в камере, пока достаточно уменьшенные фрагменты не пройдут через выбранные отверстия. Сито контролирует максимальный размер, но не производит одинаковые фрагменты.
Фактическое распределение зависит от толщины стенки, внутренних ребер, формы детали, расположения молотков, отверстия сита и условий подачи.
Дробилка может работать как самостоятельная машина с подходящими подающими и разгрузочными соединениями. Она выполняет высокоскоростное молотковое дробление и не должна путаться с низкоскоростным двухвальным шредером.
Крупные или трудно подаваемые детали могут потребовать разборки, гидравлического разрушения или первичного измельчения. Для удаления раскрытых черных элементов после дробления можно отдельно выбрать магнитный сепаратор.
Легкосплавные алюминиевые диски, длинные профили, смешанный алюминий с площадок переработки, стружка, герметичные емкости, алюминиевый шлак и зола не являются основными материалами этой страницы. Они имеют другие требования и оцениваются отдельно.
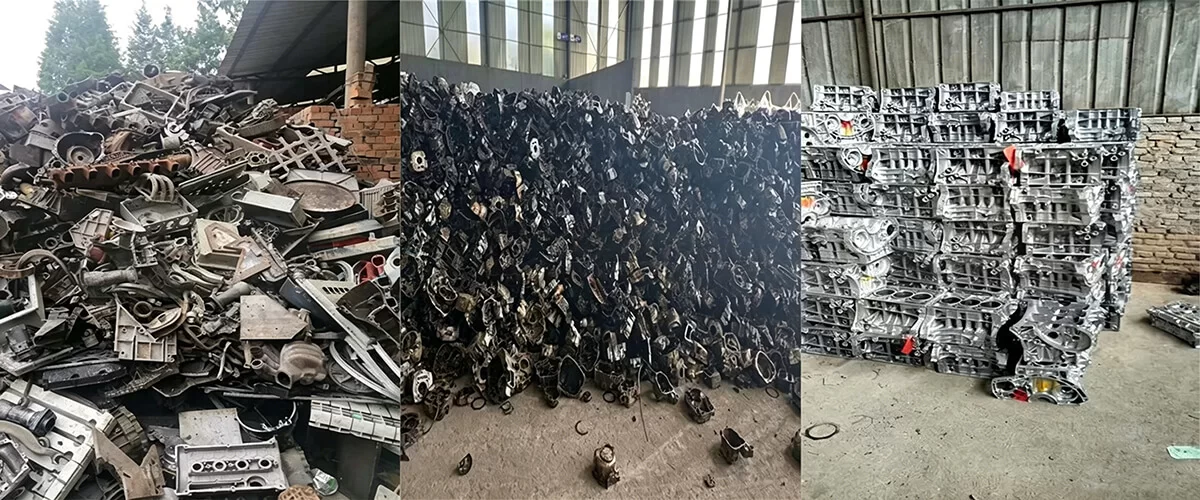
Перед дроблением детали из литого алюминия необходимо проверить. Остаточное масло, охлаждающую жидкость, герметичные полости и неподходящие навесные детали следует удалить или обработать в соответствии с выбранным процессом переработки.
Крупные стальные валы, шестерни, подшипники и легко снимаемые компоненты по возможности следует демонтировать. Максимальные размеры отливок, толщина стенки и содержание внутренних стальных компонентов должны соответствовать ограничениям выбранной дробилки.
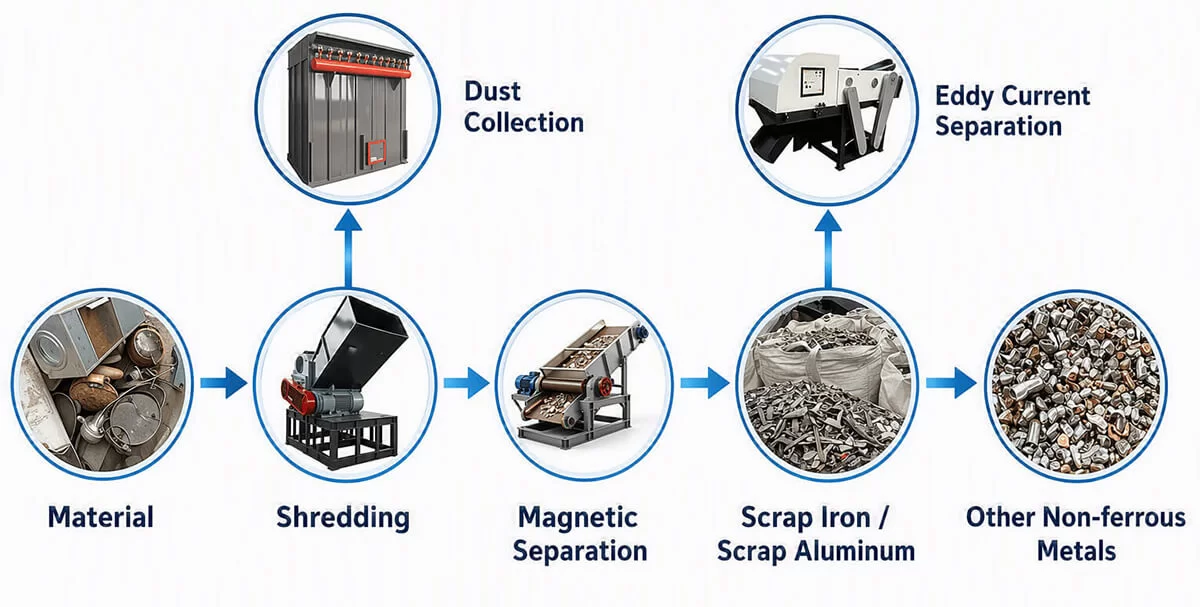
Подготовленные детали из литого алюминия подаются в камеру дробления конвейером или подходящим загрузочным устройством. Скорость подачи следует контролировать с учетом размера отливки, массы отдельной детали и нагрузки дробилки.
Высокоскоростной ротор приводит в действие молотки, которые многократно ударяют, деформируют и разрушают литой алюминий внутри камеры дробления. Трение и сжатие между молотками, футеровочными плитами и колосниковой решеткой дополнительно уменьшают материал.
В процессе дробления обнажаются встроенные болты, стальные футеровки, подшипники и другие внутренние компоненты из черных металлов для последующей сепарации.
Материал, соответствующий выбранному размеру отверстий решетки, выгружается из дробилки, а негабаритные фрагменты остаются внутри камеры для дальнейшего дробления.
Фактический размер выходного продукта зависит от модели дробилки, размера отверстий решетки, структуры отливки, толщины материала и конфигурации молотков.
После дробления переработанный материал можно подать на магнитный сепаратор. Обнаженные болты, подшипники, валы, стальные вставки и другие компоненты из черных металлов извлекаются из потока с высоким содержанием алюминия.
Оборудование грохочения можно добавить, если дробленый материал требует классификации по размеру частиц или более равномерной подачи перед дополнительной сортировкой.
Ручную проверку или специализированное сепарационное оборудование можно выбрать, если требуется отдельное извлечение различных алюминиевых сплавов, медьсодержащих компонентов или других цветных материалов.
Систему аспирации можно установить вокруг дробилки, точек перегрузки конвейеров и оборудования грохочения с учетом состояния отливок, поверхностного загрязнения и требований цеха.
Камера дробления настраивается для подготовленных деталей с жесткими стенками, усиленными ребрами и неправильной внешней формой. Выбор машины выполняется по фактическим образцам материала.
Высокоскоростной ротор приводит молотки, которые ударяют, раскалывают и уменьшают жесткие детали из литого алюминия. Ударное дробление подходит для предварительно подготовленных хрупких литых компонентов.
Корпус дробилки и внутренняя опорная конструкция выбираются по предполагаемой ударной нагрузке. Износостойкие футеровочные плиты защищают основные поверхности камеры от прямого контакта с движущимися литыми деталями.
Нижняя колосниковая решетка удерживает крупные куски для дальнейшего дробления. Размер отверстий выбирается по требованиям к обращению, транспортировке, сепарации и загрузке печи.
Молотки, футеровочные плиты и решетка являются сменными изнашиваемыми деталями. Их можно проверять и заменять по фактическому износу без замены всего корпуса дробилки.
Корпус может оснащаться гидравлической системой открытия. Она обеспечивает доступ к ротору, молоткам, футеровке и решетке после остановки, изоляции и безопасной фиксации машины.
Подготовленные детали подаются подходящим конвейером или загрузочным устройством. Контролируемая подача предотвращает одновременное попадание нескольких тяжелых деталей и снижает резкие колебания нагрузки двигателя.
Размеры ротора, количество и масса молотков и их расположение выбираются по толщине отливки, конструкции детали и требуемой производительности.
Молотковое дробление может раскрывать небольшие болты, кронштейны и стальные вставки в литых алюминиевых деталях. Затем магнитный сепаратор извлекает подходящий магнитный материал из потока дробленого алюминия.
Дробилка может поставляться отдельно с соединениями подачи и выгрузки. Конвейеры и оборудование магнитной сепарации выбираются отдельно по требованиям к обращению с материалом.
Дробилка деталей из литого алюминия использует высокоскоростной удар молотков и колосниковую решетку. Двухвальный шредер использует низкоскоростные ножи для грубого разрыва и не обеспечивает такую же выгрузку, контролируемую грохотом.
Итоговая комплектация определяется по фактическим образцам. До рекомендации модели учитываются максимальные размеры, толщина стенок, единичная масса, полая или сплошная конструкция и оставшиеся стальные компоненты.
Схема параметров для Дробилка подготовленных деталей из литого алюминия | Haoxing Machinery:
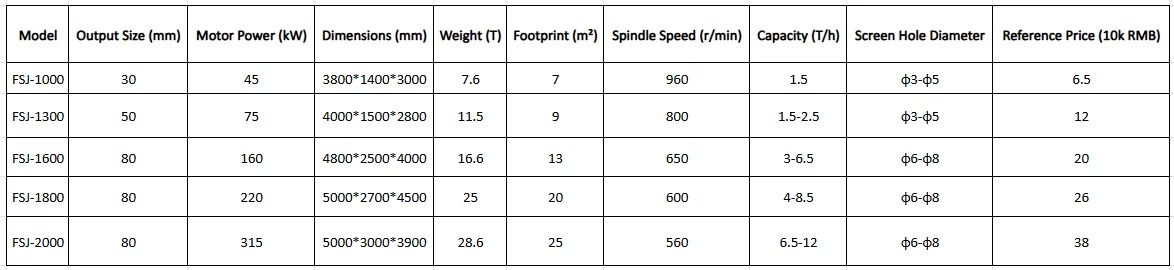
Подходящую модель следует выбирать по типичным деталям из литого алюминия. Одних внешних размеров недостаточно, поскольку две отливки одинакового размера могут различаться толщиной стенок, ребрами жесткости, внутренними вставками и единичной массой.
Четкие фотографии и видео деталей из литого алюминия
Обычные и максимальные размеры компонентов
Средняя и максимальная единичная масса
Типичная и максимальная толщина стенок
Полая, ребристая или частично сплошная конструкция
Типы и размеры оставшихся стальных навесных деталей
Наличие масла, охлаждающей жидкости или других жидкостей
Требуемая часовая производительность
Ожидаемый диапазон размера выгрузки
Требуемый размер отверстий грохота
Способы подачи и выгрузки
Количество рабочих часов в сутки
Доступное место для монтажа
Местное напряжение и частота электросети
Загрузочное окно должно принимать самый крупный подготовленный компонент без повторных ударов о бункер или входную раму. Крупные отливки могут потребовать разборки или гидравлического разрушения до подачи в дробилку.
Единичная масса влияет на ударную нагрузку ротора, молотков и камеры. Несколько тяжелых деталей нельзя одновременно сбрасывать в камеру, если система подачи и выбранная дробилка не рассчитаны на такую нагрузку.
Толстые стенки, усиленные ребра и локально сплошные участки требуют большего усилия, чем тонкие полые корпуса. Максимальную толщину необходимо подтвердить до выбора мощности двигателя и комплектации молотков.
Полые литые корпуса обычно разрушаются иначе, чем сплошные литые блоки. Внутренние полости, ребра и монтажные участки влияют на захват и уменьшение материала молотками.
Крупные валы, шестерни, подшипники и толстые стальные вставки следует удалить до дробления. При подборе оборудования необходимо указать размеры и количество оставшихся ферромагнитных деталей.
Диаметр и ширина ротора, количество, масса и материал молотков выбираются по конструкции компонента, требуемой производительности и рабочей нагрузке. Одна только мощность двигателя не определяет пригодность модели.
Нижняя колосниковая решетка помогает контролировать максимальный размер выгрузки. Меньшие отверстия обычно увеличивают время пребывания материала в камере и могут снижать часовую производительность.
Грохот следует выбирать по требованиям к обращению с материалом или загрузке печи, а не автоматически использовать минимальные доступные отверстия.
В зависимости от модели и отверстий грохота можно рассматривать ориентировочный диапазон 20-100 мм. Выгружаемый материал содержит куски разных размеров, а не полностью однородные частицы.
Фактический результат зависит от толщины и формы отливки, расположения молотков, состояния грохота и стабильности подачи.
Фактическая производительность зависит от единичной массы детали, толщины стенок, содержания стали, интервалов подачи, отверстий грохота и выбранной модели дробилки.
Легкие полые корпуса и толстые компактные отливки могут давать существенно разную часовую выработку на одной машине. Для особенно тяжелых или усиленных деталей рекомендуется испытание типичного материала.
Ленточный или цепной конвейер либо подходящее загрузочное устройство выбирается по размерам и единичной массе компонентов. Способ подачи должен обеспечивать контролируемую скорость поступления в камеру.
Компоновка должна обеспечивать достаточно места для открытия корпуса, замены молотков, снятия решетки и подъема внутренних компонентов при обслуживании.
Усиленный корпус дробилки
Высокоскоростной ротор в сборе
Сменные дробильные молотки
Износостойкие футеровочные плиты
Сменная нижняя колосниковая решетка
Приводной двигатель и трансмиссия
Соединение подачи и разгрузочное отверстие
Гидравлическая система открытия для обслуживания, если предусмотрена
Электрический шкаф управления и защитные устройства
Загрузочный и разгрузочный конвейеры либо магнитный сепаратор могут поставляться отдельно. Они выбираются по массе компонентов, планировке цеха и количеству раскрытого после дробления ферромагнитного материала.
Двигатели и трансмиссии в сборе, легкосплавные диски, длинные профили, спутанная стружка, герметичные корпуса и детали с крупными сплошными стальными компонентами требуют отдельного выбора оборудования или предварительной обработки.
Дробилка не предназначена для горячих алюминиевых отходов, алюминиевой золы и пыли, аккумуляторов, сосудов под давлением, магниевого лома или материалов с неидентифицированными опасными веществами.
Ответы на вопросы о дробилках, шредерах, линиях, выборе оборудования, производительности и эксплуатации.
Ознакомьтесь со связанными материалами, оборудованием, линиями, техническими руководствами и проектами.
Оставьте вопрос о материале, производительности, модели или конфигурации линии.
Укажите email, материал, производительность и условия площадки. Команда предоставит подбор оборудования, характеристики и предложение.
Мы стараемся как можно быстрее сообщить сведения об оборудовании и цене.