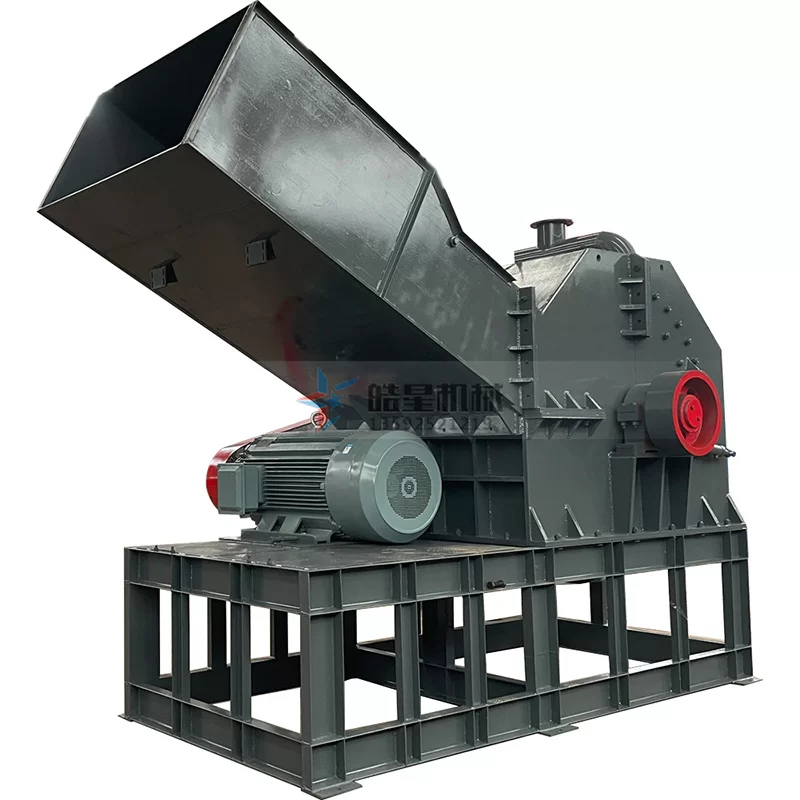
¿Tiene baja producción y una separación deficiente del hierro en su trituradora de motores? Cuando el sistema no está optimizado, la capacidad puede caer entre un 30% y un 50%, y una pérdida de hierro superior al 8% puede reducir el margen de beneficio a la mitad. Tras analizar más de 60 líneas, comprobamos que el desgaste de las cuchillas, la falta de correspondencia entre velocidad y par, y el diseño de la separación magnética determinan el 90% del rendimiento del hierro.
1. Desgaste excesivo de las cuchillas: mordida y desgarro insuficientes
El filo y la holgura determinan la apertura de carcasas de motor de 2–6 mm. Si el desgaste supera el 15%, por ejemplo, una cuchilla de 65Mn baja de 50 mm a menos de 42 mm, o el radio de la punta supera R5 mm, el material no se muerde correctamente. Se repite la trituración y quedan piezas de hierro envueltas con cobre y aluminio. La recuperación puede caer del 92% a menos del 60%.
Medidas recomendadas:
Inspeccionar el desgaste cada 200–300 horas.
Sustituir las cuchillas al alcanzar un desgaste del 15%.
Ajustar la holgura entre cuchillas móviles y fijas a 0,3–0,8 mm.
Estas medidas pueden aumentar la producción entre un 20% y un 25% y elevar la recuperación de hierro por encima del 85%.
2. Velocidad y par del rotor mal ajustados: exceso de finos
Muchos operadores ignoran la relación entre velocidad y par. Para carcasas de 2–6 mm, el intervalo óptimo es 280–350 r/min, con una velocidad de punta de 18–22 m/s.
Por debajo de 220 r/min: el hierro se alarga en vez de romperse, bloquea la criba y reduce la producción.
Por encima de 380 r/min: el hierro se sobretritura a menos de 10 mm. La permeabilidad magnética de estas partículas disminuye cerca del 40%, dificultando su captura posterior.
Solución: utilizar regulación por frecuencia para mantener 280–350 r/min e instalar un sistema de accionamiento con control de par.
3. Mala configuración del separador magnético: pérdida de hierro fino
Incluso con hierro limpio, una etapa magnética mal diseñada puede perder un 15% o más, especialmente partículas de 0,5–3 mm. Dos errores habituales:
Intensidad de campo inferior a 1.200 gauss.
Velocidad de cinta superior a 2,0 m/s, que lanza el hierro fino a los residuos antes de atraerlo.
Solución probada: separación magnética en tres etapas:
Etapa Equipo Intensidad o finalidad Parámetro
1.ª Tambor magnético permanente 1.800 gauss, preclasificación Retirar hierro grueso
2.ª Separador magnético por impulsos 2.500 gauss, purificación Capturar finos débilmente magnéticos
3.ª Separador por corrientes de Foucault Recuperar metales no ferrosos Garantizar la pureza del hierro
Además, controlar la cinta a 1,2–1,5 m/s y la capa por debajo de 50 mm. Así, la recuperación total alcanza el 97% y la capacidad vuelve al 90%–110% del valor de diseño.
Conclusión: construir un sistema de optimización en circuito cerrado
Para mantener alta producción y una recuperación superior al 95%, establecer una rutina de mantenimiento y calibración:
Controlar el desgaste cada 200–300 horas y sustituir al 15%.
Ajustar dinámicamente velocidad y par según el espesor, con variador y objetivo de 280–350 r/min.
Calibrar la separación magnética cada 500 horas, verificando cinta, campo y espesor de capa.
Con estos tres factores controlados, la recuperación puede aumentar más del 35%, disminuir el consumo de retrituración y obtener hierro de pureza superior al 97%.
Para recomendaciones adaptadas, facilite diámetro del rotor, potencia del motor y tamaño de alimentación; el equipo técnico puede preparar un informe de optimización.