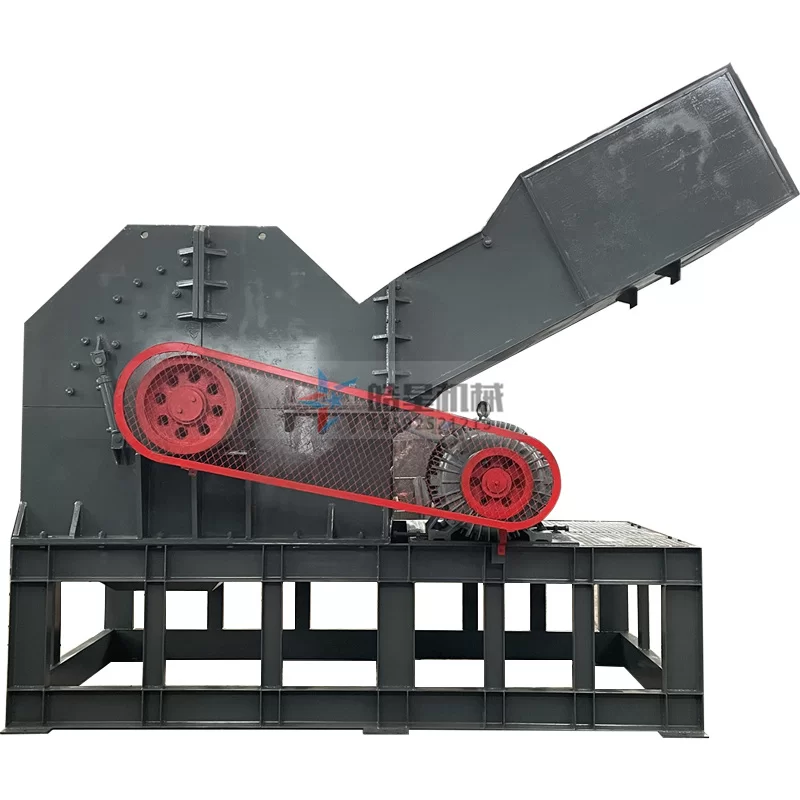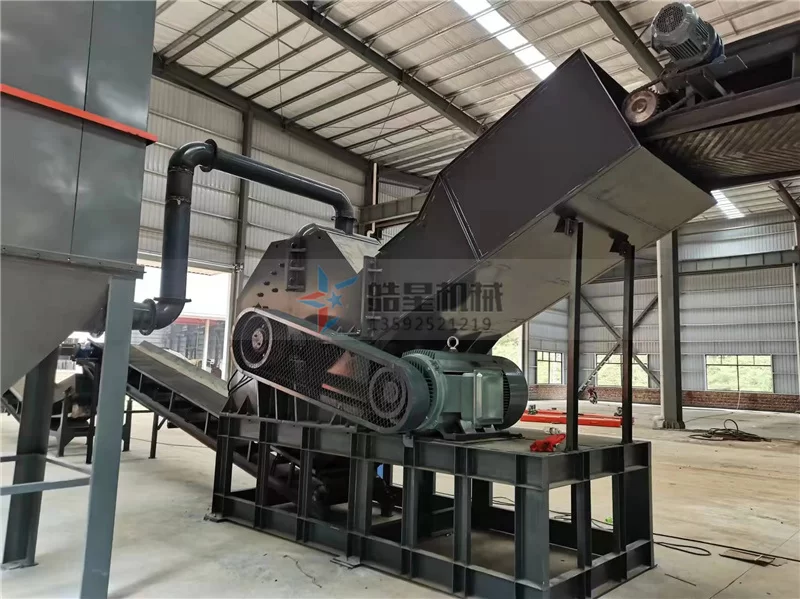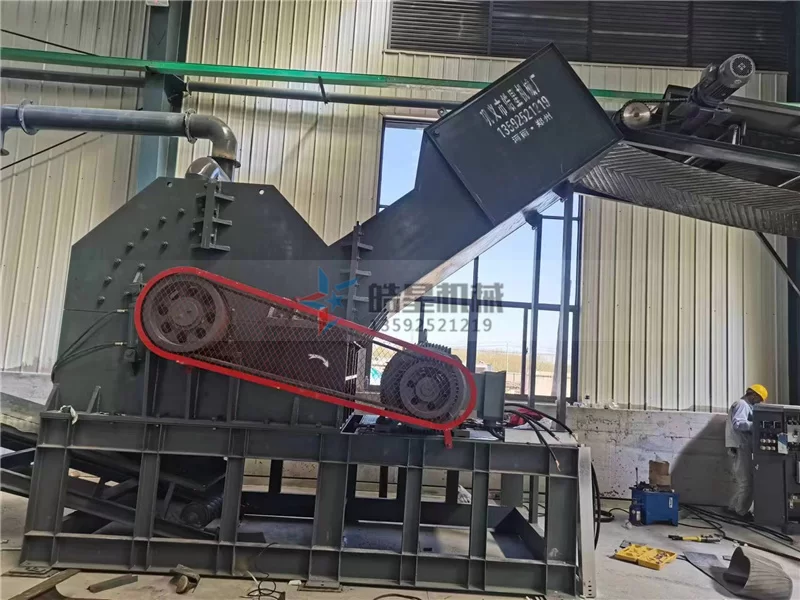
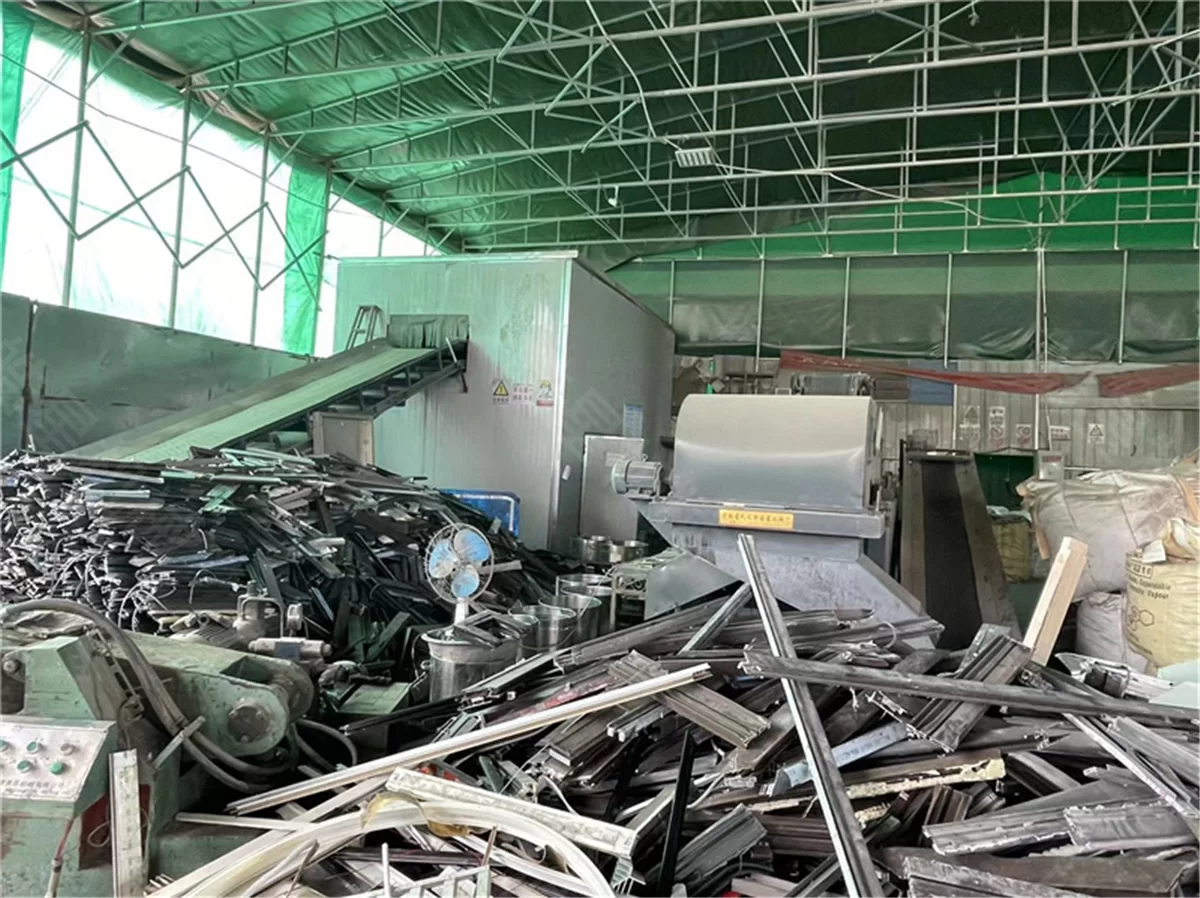
Muchos clientes compran una trituradora de chatarra de aluminio con una capacidad nominal de 5 toneladas por hora, pero descubren que la producción real es de unas 3 toneladas, una diferencia cercana al 40%. ¿Qué causa exactamente este problema? El equipo técnico de Haoxing Machinery ha analizado cientos de líneas de producción e identificado cinco factores reales que ayudan a localizar el cuello de botella.
1. El contenido de impurezas de la alimentación es superior al previsto
La chatarra de aluminio suele contener materiales que no son aluminio, como hierro, plástico y caucho. Cuando las impurezas superan el 8%, la trituradora invierte el giro o se atasca con frecuencia, reduciendo la capacidad efectiva entre un 30% y un 40%. Las pruebas de campo muestran que, por cada aumento del 5% en el contenido de impurezas, la capacidad real disminuye aproximadamente 1,2 t/h.
2. Selección incorrecta de la abertura de la criba
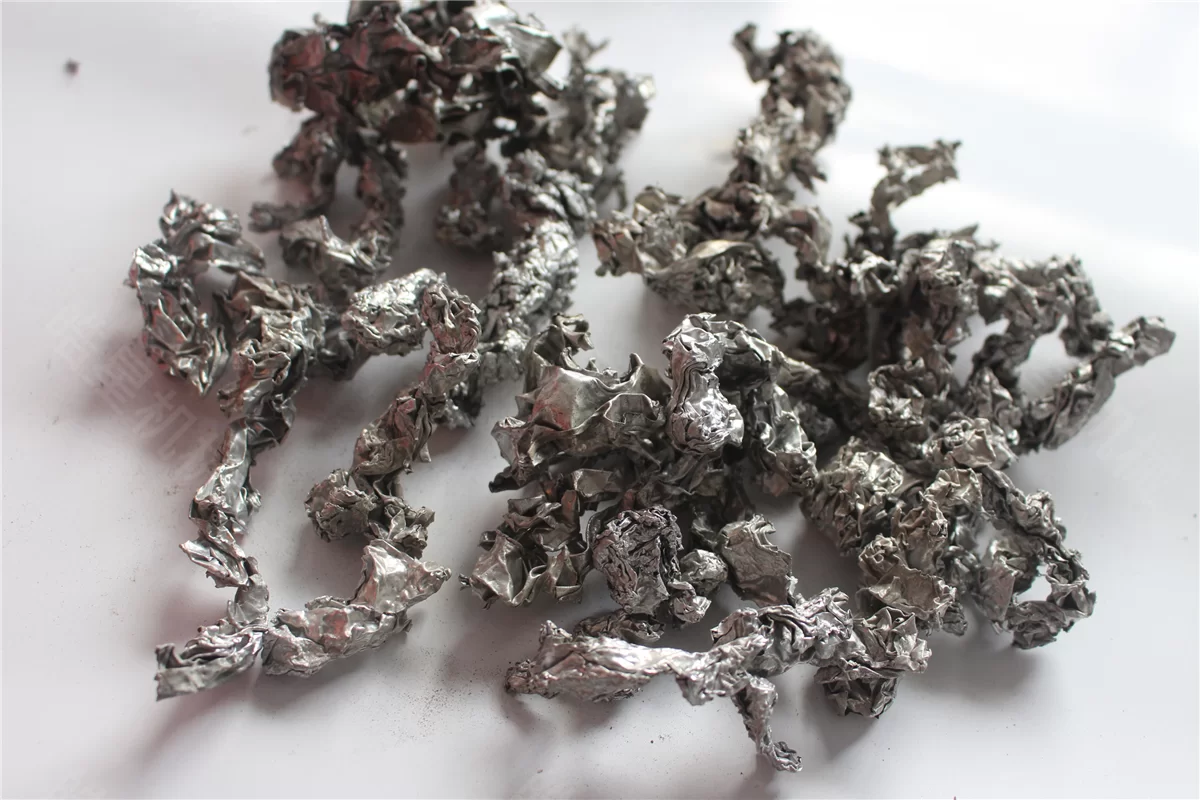
La criba determina directamente el tamaño del producto. Si se requiere una salida de ≤20 mm, pero se utiliza por error una criba de 10 mm, la carga de trituración fina se multiplica y la producción puede reducirse a la mitad, hasta 2,5 t/h. La abertura debe seleccionarse según el uso final. Para producir virutas de aluminio, una criba de 12–15 mm permite equilibrar capacidad y finura.

3. Desgaste excesivo de los martillos
Cuando el desgaste del martillo supera el 15% de su peso original, por ejemplo, cuando un martillo de acero de alto manganeso baja de 8 kg a menos de 6,8 kg, disminuye la velocidad lineal de impacto y el material circula repetidamente dentro de la cámara, reduciendo la capacidad entre un 25% y un 35%. Haoxing Machinery recomienda inspeccionar los martillos cada 300 horas de funcionamiento y sustituirlos al alcanzar el límite de desgaste.
4. Alimentación irregular o sobrecarga
La alimentación intermitente activa fácilmente la protección contra sobrecarga y provoca paradas y reinicios frecuentes. Con una alimentación continua y uniforme, la fluctuación de corriente del motor debe mantenerse dentro de ±10%. Sustituir la alimentación manual por un alimentador vibratorio suele aumentar la producción en más de un 20%.
5. Potencia del motor y eficiencia de transmisión insuficientes
Algunos equipos se anuncian con la potencia máxima, pero su rendimiento continuo real es menor. Por ejemplo, un motor de 55 kW sometido durante mucho tiempo a una carga elevada puede entregar solo el 75% de su par nominal. El deslizamiento de las correas o la desalineación del acoplamiento puede causar además una pérdida del 5% al 10% en la transmisión. Se recomienda medir la corriente de trabajo. Si se mantiene por debajo del 80% de la corriente nominal, debe revisarse la transmisión o considerarse una actualización del motor.
Estos cinco factores cubren la alimentación, la criba, el desgaste, el suministro de material y la potencia, que son los puntos críticos. Haoxing Machinery ofrece diagnóstico de capacidad in situ y calibración de parámetros para preparar una solución de mejora adaptada.