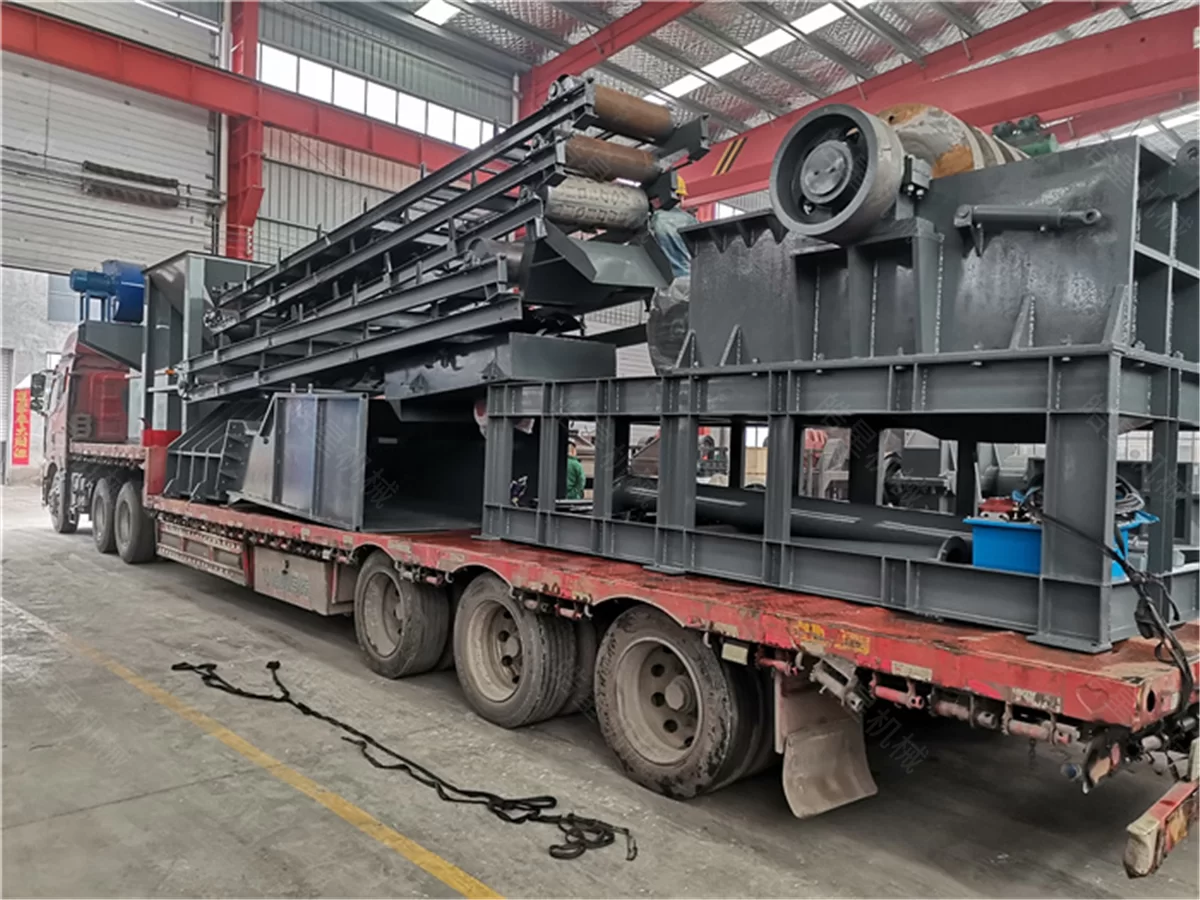
1600 Aluminum Scrap Crushing and Recycling Line Shipment to Southeast Asia
Shipment record of a 1600 aluminum scrap crushing and recycling line prepared for delivery to Southeast Asia, including the main machin···
Más información→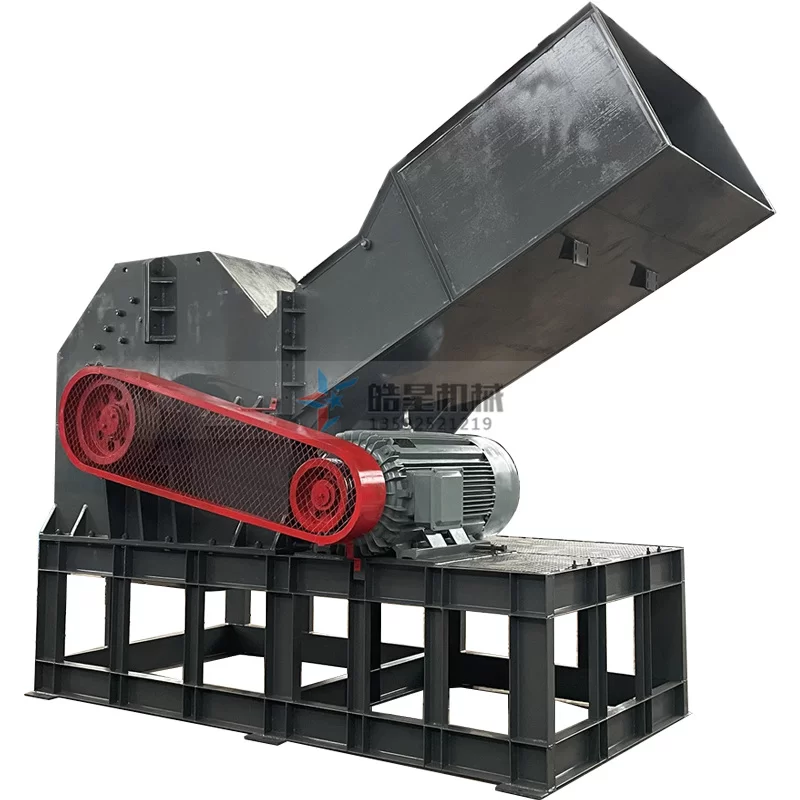
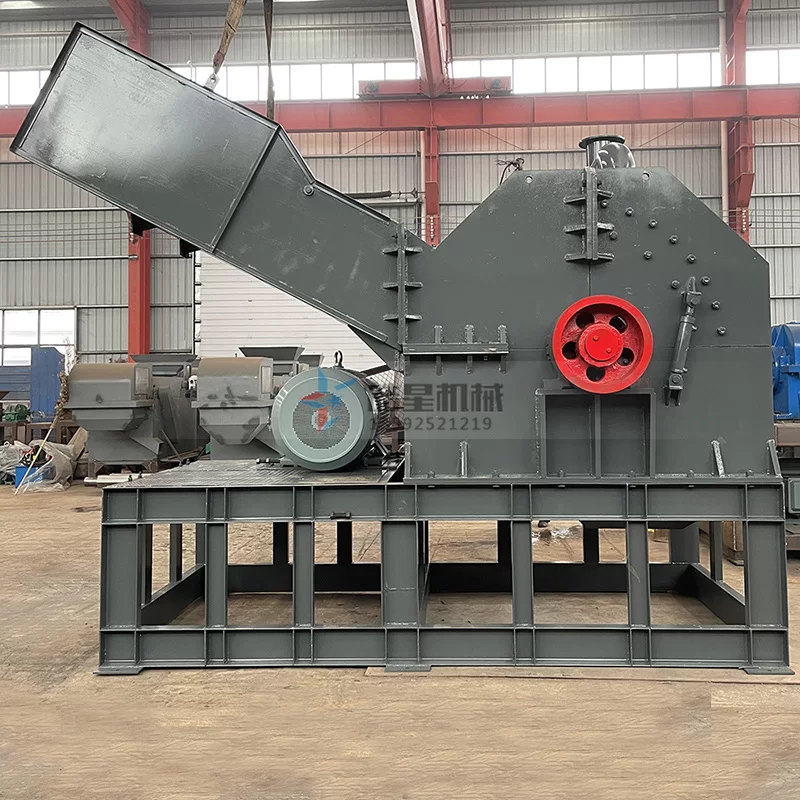
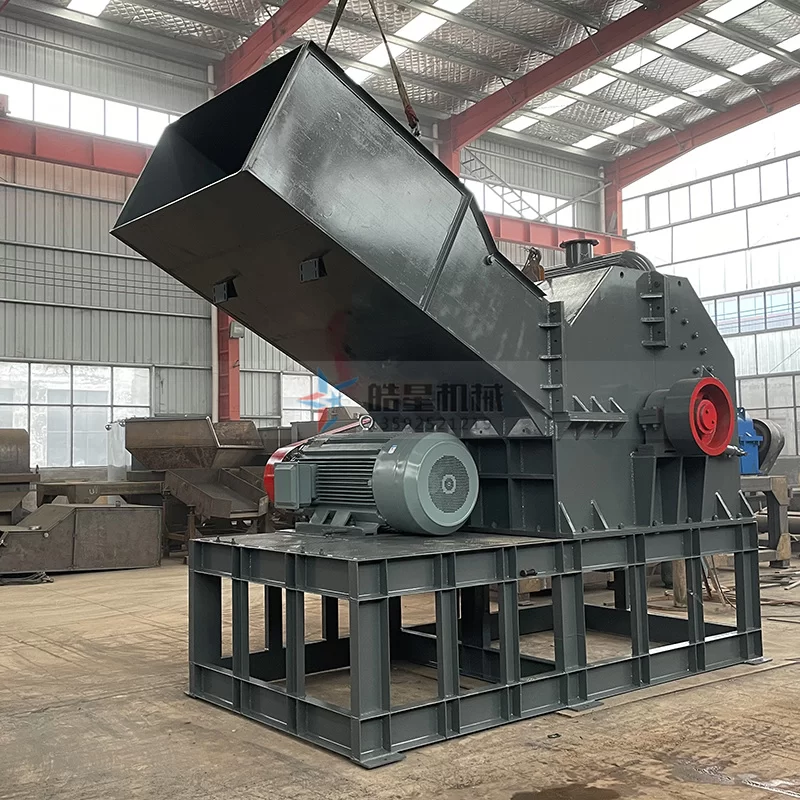
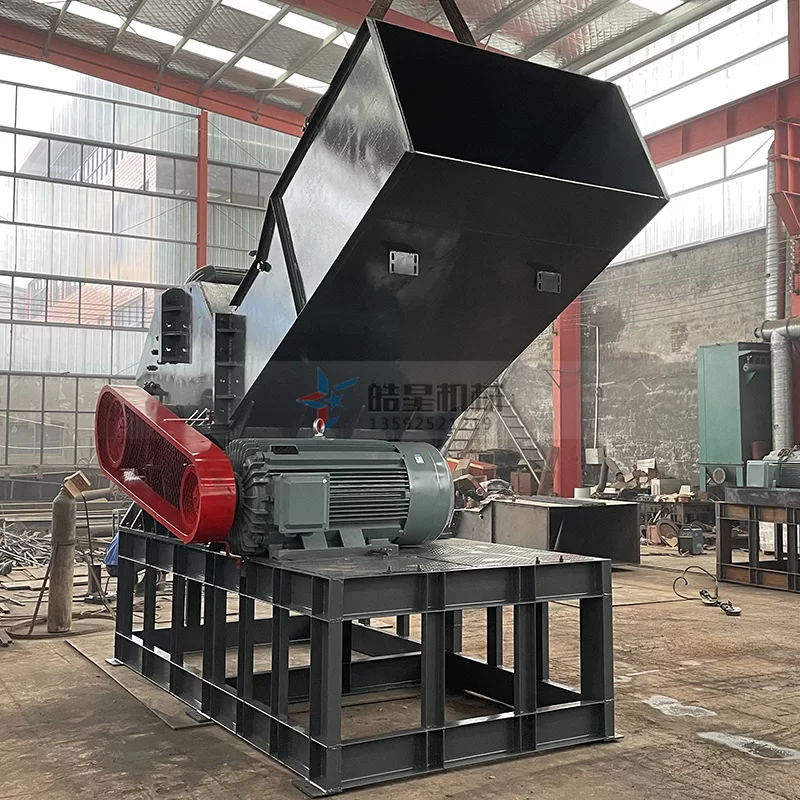
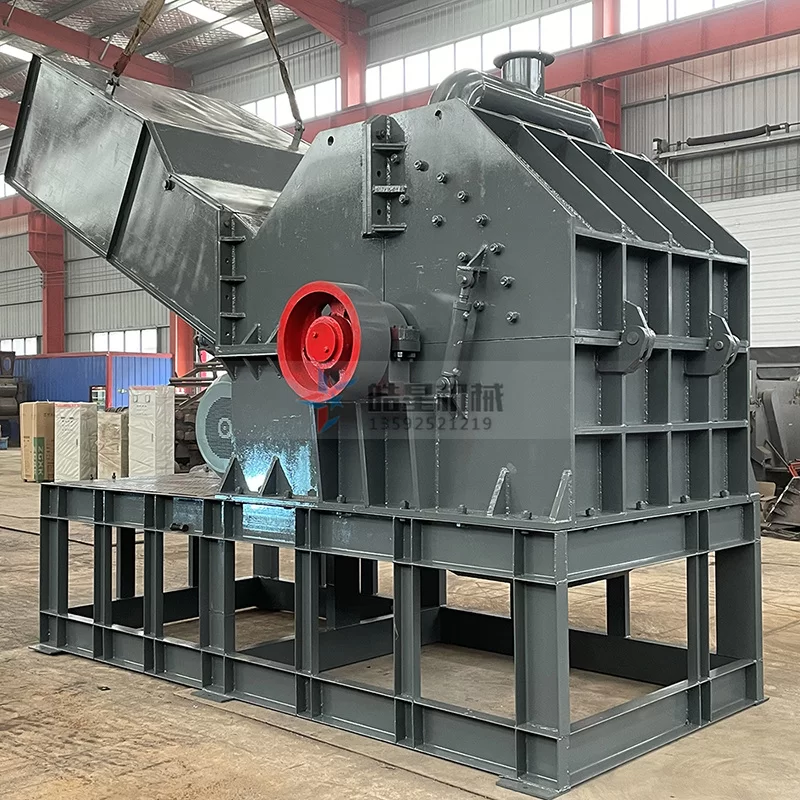
Materiales aplicables: Recortes preparados de chapa de aleación de aluminio, esqueletos de estampación, residuos de producción de extrusión, restos de perfiles cortados, componentes rechazados de aluminio forjado y otros residuos de fabricación clasificados dentro de los límites de alimentación de la trituradora.
Información técnica clave para una evaluación rápida.
Revise la introducción, el principio de funcionamiento, las ventajas y las especificaciones técnicas en una sola página.
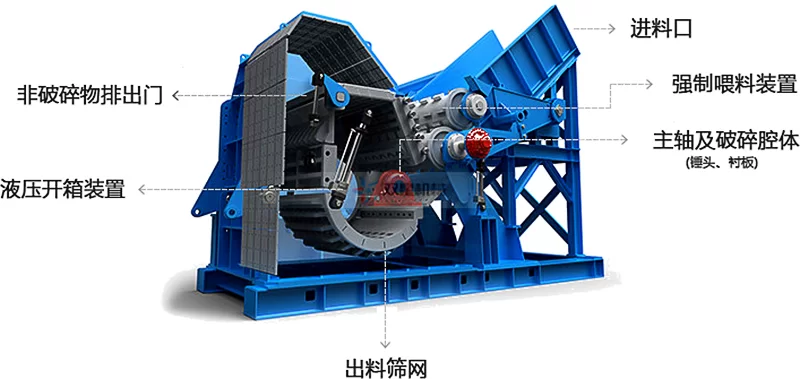
La trituradora de aleaciones de aluminio es una máquina de martillos de alta velocidad diseñada para residuos preparados y clasificados procedentes de extrusión, estampación, corte y fabricación de componentes.
Los materiales habituales incluyen recortes de chapa, esqueletos de estampación, extremos de extrusión, restos de perfiles cortados, componentes de aluminio forjado rechazados y otros residuos de fabricación de origen conocido. La máquina los reduce para recogida, almacenamiento, preparación para refundición o procesamiento posterior.
Este producto está destinado a chatarra de aleación de aluminio ya identificada y separada por origen. Es diferente de una trituradora general de aluminio utilizada para material mezclado de composición y contaminación variables.
Los residuos de fabricación de aleaciones suelen tener una composición y origen más uniformes que el aluminio recuperado mezclado. Sin embargo, la forma, el espesor y el comportamiento de alimentación pueden variar entre esqueletos, recortes de chapa y restos de extrusión.
El material debe inspeccionarse y prepararse antes de triturarlo. Los restos largos de extrusión pueden requerir corte. Los esqueletos entrelazados deben separarse o alimentarse mediante un dispositivo controlado para reducir los puentes en la abertura.
Los materiales adecuados incluyen:
Recortes clasificados de chapa de aleación de aluminio
Esqueletos de estampación de aluminio y residuos de chapa perforada
Extremos y restos de producción de extrusión
Secciones cortadas de perfiles de aluminio
Componentes rechazados de aleación de aluminio forjado
Recortes de fabricación y mecanizado de aluminio
Residuos preparados de producción de aleaciones dentro de los límites de alimentación
La trituradora utiliza un rotor de alta velocidad, martillos, placas de revestimiento y una parrilla inferior. El material permanece en la cámara hasta reducirse lo suficiente para pasar por las aberturas seleccionadas.
La máquina está destinada a la reducción secundaria y descarga controlada mediante criba. No es una trituradora de doble eje de baja velocidad y no debe sustituir el desmenuzado primario de materiales largos, agrupados o sobredimensionados.
La trituradora no identifica ni separa los grados de aleación. La chatarra de diferentes series debe clasificarse antes del procesamiento cuando sea necesario conservar la composición para refundición o reventa.
Las dimensiones máximas, espesor de chapa, forma y peso individual deben permanecer dentro de los límites del modelo seleccionado. El material largo, agrupado o fuertemente entrelazado puede requerir corte, aflojamiento o reducción primaria antes de la trituración con martillos.
Las herramientas de acero, sujetadores grandes, ejes macizos, baterías, componentes sellados, recipientes a presión y materiales no identificados deben retirarse. También deben evaluarse el aceite residual, fluido de corte y humedad excesiva.
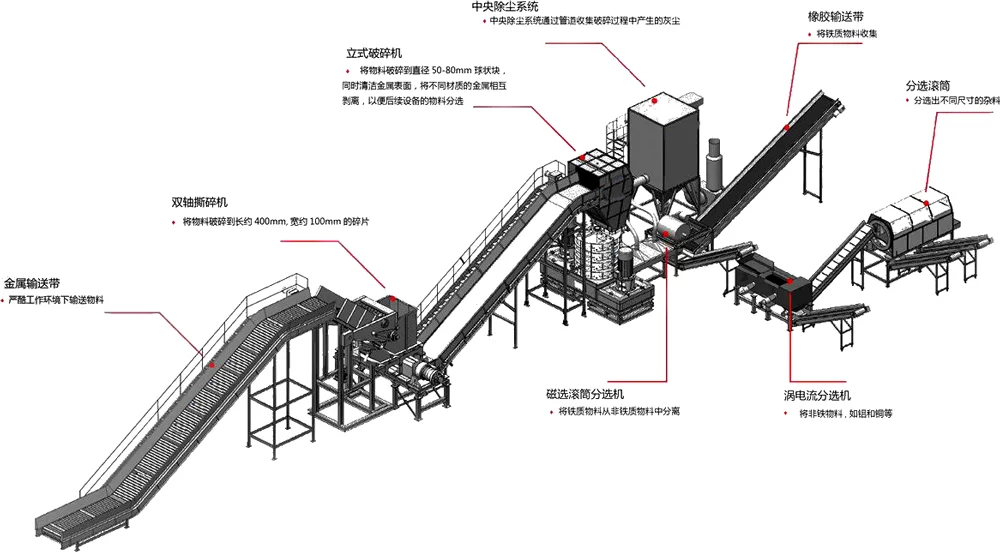
La trituradora puede funcionar como máquina individual de reducción de tamaño con conexiones adecuadas de alimentación y descarga. El material puede recogerse directamente cuando solo se requiere una reducción controlada.
Si la chatarra procesada contiene elementos ferrosos expuestos, puede instalarse un separador magnético después. El cribado adicional o los equipos especializados de clasificación de aleaciones deben seleccionarse por separado según el producto requerido.
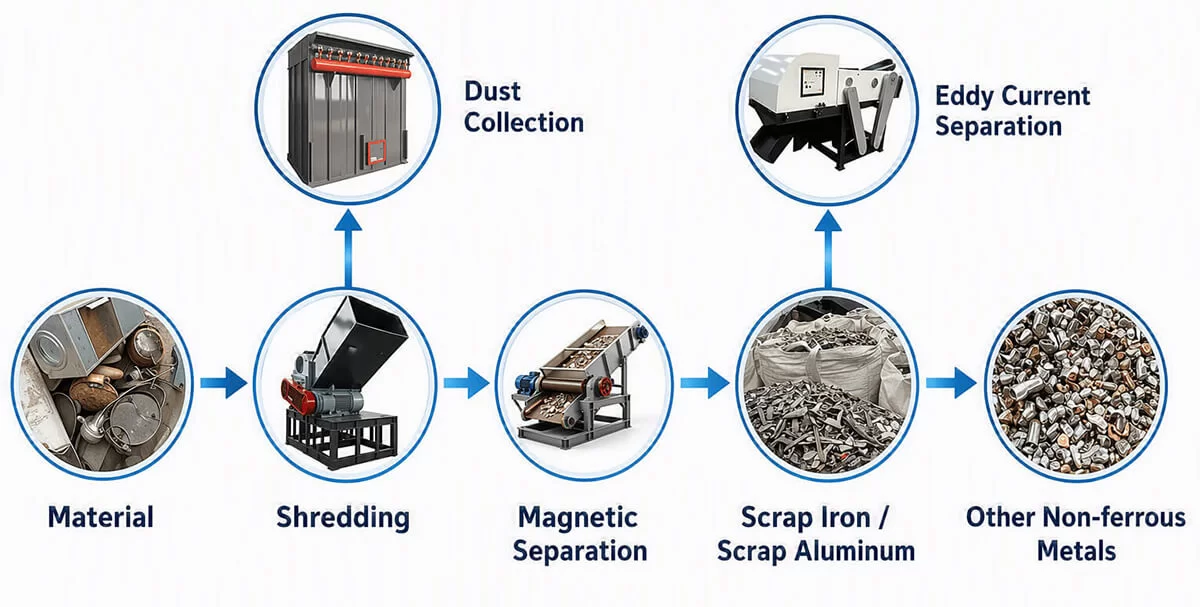
La chatarra de aleaciones de aluminio debe clasificarse primero según su procedencia y estado general. Los recortes de extrusión, esqueletos de estampación, restos de chapa y componentes de aleación rechazados deben mantenerse separados cuando el reciclador necesite conservar distintos grupos de aleaciones.
La trituradora reduce el tamaño del material, pero no determina la composición de la aleación. Mezclar diferentes grados de aleación antes de la trituración puede dificultar la identificación posterior y el control de la refundición.
El material preparado debe mantenerse dentro de los límites de la abertura de alimentación y la cámara de trituración del modelo seleccionado. Los extremos largos de extrusión y las secciones completas de perfil deben cortarse a una longitud adecuada antes de la alimentación.
Los esqueletos finos de estampación pueden superponerse o engancharse durante la manipulación. Un transportador o dispositivo de alimentación controlado puede ayudar a mantener una capa estable de material y reducir la formación de puentes en la entrada.
La chatarra de aleaciones de aluminio preparada se introduce en la trituradora a través de la abertura de alimentación. La velocidad de alimentación debe coordinarse con el espesor del material, la densidad aparente, la abertura de la criba y la carga del motor.
La sobrealimentación puede crear una capa excesiva de material dentro de la cámara de trituración y reducir el impacto efectivo de los martillos. La alimentación irregular por lotes también puede provocar fluctuaciones en la carga del motor y la velocidad de descarga.
El motor de accionamiento hace girar el rotor de la trituradora a alta velocidad. Los martillos montados en el rotor golpean, doblan y rompen repetidamente la chatarra de aleaciones de aluminio dentro de la cámara de trituración.
El material procesado también se somete a impacto y compresión entre los martillos, las placas de revestimiento resistentes al desgaste y la rejilla. Esta acción repetida reduce los recortes de chapa, los residuos de estampación y los restos de extrusión a piezas más pequeñas.
El material de menor tamaño que las aberturas seleccionadas de la criba sale de la cámara de trituración a través de la rejilla inferior. Las piezas sobredimensionadas permanecen dentro y continúan recibiendo el impacto de los martillos hasta que pueden pasar por la criba.
La abertura de la criba ayuda a controlar el tamaño máximo de descarga, pero no garantiza que todas las piezas descargadas tengan las mismas dimensiones. La distribución real de partículas depende de la forma, el espesor y la orientación de la chatarra de aleación, la disposición de los martillos y el estado de la criba.
El material procesado cae desde la salida de la trituradora a un área de recogida o sobre un transportador de descarga. Para lograr una descarga estable, la capacidad de la salida y del transportador debe corresponder a la velocidad de alimentación de la trituradora.
Cuando la chatarra contiene pequeños accesorios de acero expuestos, el material descargado puede pasar por separación magnética. El equipo magnético retira los componentes ferrosos adecuados, pero no clasifica los grados de aleación de aluminio.
El funcionamiento de la trituradora debe ajustarse según la chatarra real de fabricación. Los residuos finos de estampación, los restos gruesos de extrusión y los componentes sólidos de aleación pueden producir cargas diferentes incluso cuando sus dimensiones exteriores son similares.
La velocidad de alimentación, la abertura de la criba, el estado de los martillos y la carga del motor deben considerarse conjuntamente. Una abertura de criba menor normalmente aumenta el tiempo de permanencia del material en la cámara de trituración y puede reducir la producción por hora.
La máquina está destinada a residuos clasificados de aleaciones de aluminio procedentes de extrusión, estampación, corte y fabricación. Su gama de materiales es más específica que la de una trituradora general para aluminio mezclado de distintas fuentes.
Un rotor de alta velocidad acciona los martillos para aplicar impactos repetidos a la chatarra preparada. La disposición del rotor y los martillos se selecciona según el espesor de la chapa, la forma, las dimensiones de alimentación y la capacidad requerida.
La rejilla inferior retiene las piezas sobredimensionadas dentro de la cámara para continuar el procesamiento. Pueden seleccionarse distintas aberturas según las necesidades de manipulación, almacenamiento, preparación para refundición o equipos posteriores.
La cámara puede procesar recortes preparados de chapa de aluminio, esqueletos de estampación, extremos de extrusión y restos de perfiles cortados. Las dimensiones deben mantenerse dentro de los límites de alimentación y carga.
Los esqueletos de estampación y restos irregulares de chapa pueden superponerse durante la alimentación. Una tolva adecuada o cinta controlada proporciona una capa más uniforme y reduce los cambios bruscos de carga por descarga en lotes.
Los martillos, revestimientos y rejillas son componentes de desgaste que pueden inspeccionarse y sustituirse según su estado. Las piezas internas reemplazables reducen la necesidad de cambiar toda la carcasa o el rotor por desgaste normal.
La carcasa puede equiparse con apertura hidráulica. Permite acceder a la cámara para inspeccionar martillos, mantener revestimientos, sustituir la criba y retirar material inadecuado después de detener y aislar la máquina.
La abertura se selecciona según el rango de descarga requerido. La selección debe equilibrar tamaño de salida y capacidad, ya que aberturas excesivamente pequeñas pueden aumentar la recirculación y la carga de trabajo.
La trituradora puede conectarse a cintas controladas de alimentación y descarga cuando se requiere manipulación continua. Las dimensiones y velocidad deben corresponder a la forma de la chatarra y la capacidad de la trituradora.
La trituración por martillos puede exponer tornillos, soportes y otros accesorios ferrosos pequeños. Puede considerarse un separador magnético posterior cuando sea necesario retirar contaminación magnética adecuada.
La trituradora solo realiza reducción mecánica de tamaño. No identifica las series de aluminio 1xxx, 3xxx, 5xxx, 6xxx u otras. Los grupos de aleaciones deben separarse antes de triturar o identificarse después mediante tecnología especializada.
La trituradora puede suministrarse individualmente con conexiones de alimentación y descarga. La separación magnética, el cribado adicional y los sistemas de identificación de aleaciones son equipos posteriores opcionales, no componentes estándar.
Diagrama descriptivo de parámetros para Trituradora de aleaciones de aluminio | Máquina para chatarra de aleación:
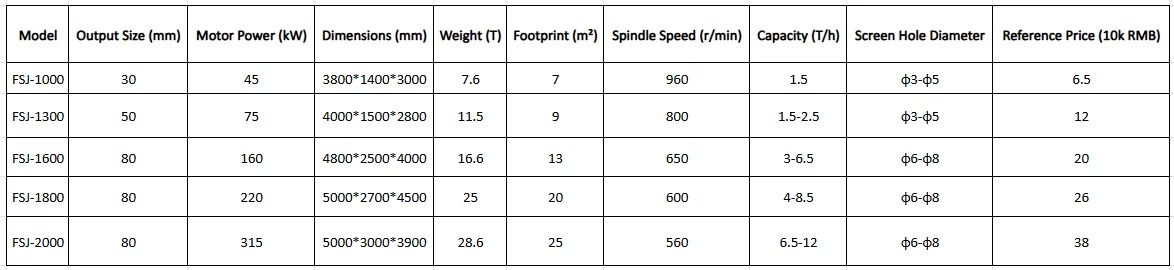
La selección debe basarse en residuos de fabricación representativos y no solo en el nombre del material. El espesor de chapa, la sección del perfil, la forma, la densidad aparente y la abertura de la criba afectan a la carga y la capacidad real.
Procedencia de la chatarra de aleación de aluminio
Fotos y vídeos representativos del material
Forma de chapa, estampación, extrusión o componente
Dimensiones normales y máximas de alimentación
Espesor y sección transversal del material
Estado suelto, apilado, entrelazado o agrupado
Densidad aparente aproximada
Tipos y cantidades de componentes de acero adheridos
Capacidad horaria requerida
Rango esperado del tamaño de descarga
Abertura de criba requerida
Métodos de alimentación y descarga
Tensión y frecuencia eléctrica locales
Espacio disponible para la instalación
La abertura debe seleccionarse según las piezas preparadas de mayor tamaño, no según la dimensión media. El material debe entrar en la cámara sin golpear repetidamente la tolva o el bastidor de entrada.
Los restos largos de extrusión y esqueletos anchos de estampación pueden requerir corte previo aunque su espesor sea adecuado.
Los recortes de chapa y los restos macizos de extrusión aplican cargas diferentes. Deben confirmarse el espesor máximo, las secciones reforzadas y las zonas macizas locales.
Las dimensiones del rotor, la cantidad y peso de los martillos y su material deben corresponder al estado de alimentación. La chapa fina puede requerir una disposición distinta de los extremos gruesos de extrusión o componentes macizos.
La abertura seleccionada afecta al tamaño de descarga y al rendimiento. Una abertura menor retiene el material durante más tiempo; una mayor permite descarga más rápida con una distribución de tamaños más amplia.
La criba debe seleccionarse según las necesidades posteriores de manipulación o refundición, no escogiendo por defecto la abertura más pequeña.
La potencia requerida depende del tamaño de la trituradora, estructura del rotor, espesor de la chatarra, velocidad de alimentación y abertura de la criba. Debe evaluarse junto con la inercia del rotor y las dimensiones de la cámara.
Un motor mayor no garantiza automáticamente más producción si el material forma puentes en la alimentación o la criba limita la descarga.
La capacidad real varía según la forma y la regularidad de alimentación. Los recortes sueltos, esqueletos entrelazados y restos densos de extrusión pueden dar producciones diferentes en la misma trituradora.
La capacidad debe confirmarse según el material principal, la criba prevista y el método de alimentación. Se recomiendan pruebas para componentes inusuales o chatarra de estampación muy entrelazada.
Puede considerarse un rango de referencia de 20 a 100 mm según el modelo y la criba. La descarga contiene una distribución de tamaños, no piezas idénticas.
El espesor, la disposición de los martillos, el desgaste de la criba y la orientación de alimentación influyen en la descarga final.
Puede seleccionarse una cinta, un transportador de cadena o un dispositivo de carga según las dimensiones y densidad aparente. Los residuos finos de estampación pueden requerir alimentación controlada para evitar solapamientos y entradas bruscas.
La selección debe permitir acceso suficiente para revisar martillos, revestimientos y criba. La disposición del taller también debe permitir retirar componentes internos y sustituir piezas de desgaste con seguridad.
Carcasa y cámara de trituración reforzada
Conjunto de rotor de alta velocidad
Martillos de trituración reemplazables
Placas de revestimiento resistentes al desgaste
Rejilla inferior reemplazable
Motor y sistema de transmisión
Conexión de alimentación y salida de descarga
Sistema hidráulico de apertura para mantenimiento cuando esté configurado
Armario de control eléctrico y protección de seguridad
Puede añadirse una cinta de alimentación, cinta de descarga o separador magnético según la manipulación y contaminación. Se seleccionan por separado y no están incluidos automáticamente en la configuración estándar.
Cuando el proyecto requiere pretrituración, varias etapas de separación, captación de polvo y control centralizado, debe evaluarse como una línea completa de reciclaje de aluminio y no como una trituradora individual.
Esta página no está destinada a aluminio mezclado de patios de reciclaje, latas usadas, marcos completos, llantas, carcasas de motor, piezas mixtas de aluminio fundido, escoria o ceniza de aluminio.
Los recipientes sellados, baterías, chatarra de magnesio, material caliente, polvo de aluminio y residuos con productos químicos desconocidos requieren identificación y procesamiento separados.
Encuentre respuestas sobre trituradoras de chatarra, líneas de reciclaje, selección de equipos, configuración de capacidad y operación.
Explore materiales, equipos, líneas de procesamiento, guías técnicas y proyectos relacionados seleccionados para esta página.
Deje su pregunta sobre el material, la capacidad, el modelo o la configuración de la línea.
Envíe su correo e indique el material, la capacidad y las condiciones del sitio. Nuestro equipo proporcionará selección, especificaciones y cotización.
Normalmente respondemos con detalles del equipo y precios lo antes posible.